

Adaptation des bâtiments préfabriqués : Techniques de contrôle des paramètres des machines à briques pour la production de briques creuses de haute précision
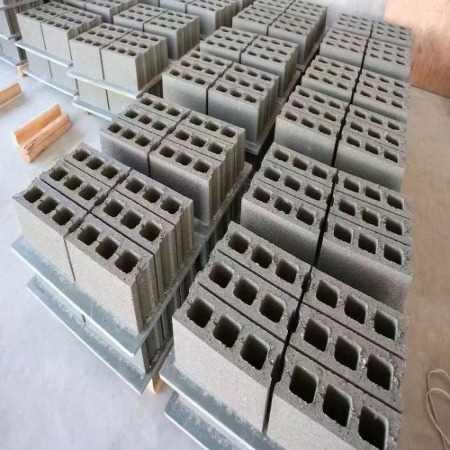
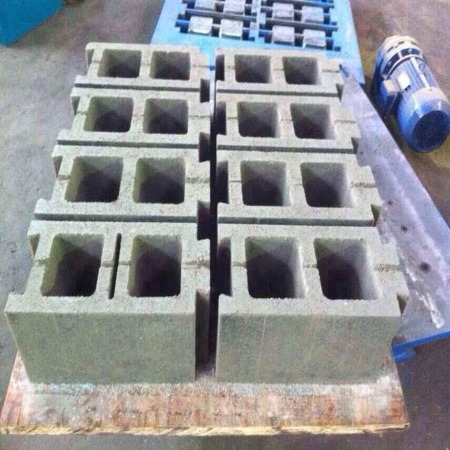
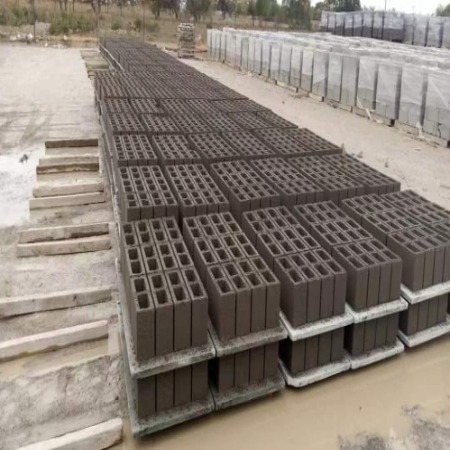
Avec le développement rapide des bâtiments préfabriqués, les exigences de précision pour les éléments de murs sont passées du centimètre, dans la construction traditionnelle, au millimètre. Matériau de base des murs préfabriqués, le contrôle des paramètres des machines à briques lors du processus de production est crucial. briques creuses de haute précision La qualité des composants et l'efficacité de l'assemblage dépendent directement de la précision de la production. Maîtriser la production de briques creuses grâce à une gestion rigoureuse des paramètres est devenu un enjeu majeur pour la transformation et la modernisation du secteur.
I. Contrôle prédictif des paramètres lors de la préparation des matières premières
La production de briques creuses de haute précision commence par le traitement standardisé des matières premières. Le contrôle de machine à briques Les paramètres ne doivent pas se limiter à l'étape de formage, mais s'étendre à la préparation des matières premières. Premièrement, la vitesse du concasseur à marteaux doit être contrôlée entre 980 et 1050 tr/min afin de garantir une granulométrie ≤ 1,5 mm pour les schistes ou les stériles de charbon, condition préalable à l'homogénéisation. Deuxièmement, la distribution des matériaux dans la chambre de maturation est cruciale. Lors de l'utilisation d'un empilement en chevrons, l'épaisseur de chaque couche doit être ≤ 300 mm, la teneur en humidité maintenue entre 12 % et 14 %, et la durée de maturation minimale de 72 heures pour assurer une homogénéisation complète des matières premières. Enfin, lors du broyage fin au broyeur à cylindres, l'écartement des cylindres doit être réglé avec précision entre 1,0 et 1,2 mm. Le module de finesse de la matière première se stabilise alors entre 1,8 et 2,0, offrant ainsi une base granulométrique adaptée au moulage.
II. Contrôle coordonné des paramètres de base dans le processus de moulage
Le moulage est l'étape clé pour garantir la précision des briques creuses. Il repose sur l'optimisation coordonnée de plusieurs paramètres, tels que la pression d'extrusion, le niveau de vide, la vitesse d'extrusion et la température de la filière. La pression d'extrusion doit être ajustée dynamiquement en fonction de l'indice de plasticité de la matière première. Lorsque cet indice se situe entre 13 et 17, la pression d'extrusion principale doit être maintenue entre 2,8 et 3,2 MPa, avec une fluctuation stabilisée à ±0,1 MPa. Le niveau de vide est un paramètre essentiel pour éliminer les défauts internes des ébauches de briques. Le niveau de vide dans la chambre à vide doit être ≥ 0,092 MPa afin de garantir une variation d'uniformité de densité ≤ 1,5 % dans les ébauches. L'adéquation entre la vitesse d'extrusion et la température de la filière influe directement sur la stabilité dimensionnelle. Lorsque la vitesse d'extrusion est réglée entre 1,2 et 1,5 m/min, la température de chauffe de la filière doit être maintenue entre 45 et 55 °C, avec un gradient de température ≤ 3 °C, ce qui permet de contrôler efficacement le taux de retrait des ébauches de briques dans la plage cible de 0,4 % à 0,6 %. La synchronisation de la vitesse de la vis sans fin et du débit d'alimentation est également cruciale ; l'écart entre les deux doit être maintenu à ± 2 % afin d'éviter une stratification de la densité due à une alimentation irrégulière.
III. Stratégies de maintenance de précision dans le processus de séchage et de cuisson
Un contrôle inadéquat des étapes de séchage et de cuisson des ébauches de briques annulera complètement les gains de précision obtenus lors du formage. Une courbe de chauffage par paliers doit être utilisée pour le séchage, avec une température d'entrée maintenue entre 80 et 100 °C et une température finale portée à 110-120 °C. La fréquence du ventilateur de circulation doit être réglée entre 35 et 40 Hz afin de garantir un taux de retrait au séchage inférieur ou égal à 0,3 %. Lors de la cuisson, les gradients de température du four tunnel doivent être précisément conçus pour les phases de préchauffage, de cuisson et de refroidissement. La vitesse de chauffage pendant le préchauffage doit être de 1,0 à 1,5 °C/min, la température de la zone de cuisson doit être stabilisée entre 980 et 1020 °C avec un écart maximal de ±10 °C, et le temps de maintien doit être de 40 à 50 min afin de garantir un taux de retrait à la cuisson stable entre 0,2 % et 0,3 %. La vitesse de déplacement du wagonnet du four et le cycle de poussée doivent être strictement synchronisés, avec un écart de cycle ne dépassant pas ±5 min, afin d'éviter que les fluctuations du champ de température du four n'affectent la régularité dimensionnelle du produit.
IV. Surveillance intelligente et optimisation en boucle fermée
Systèmes modernes de fabrication de briques Ce système permet la surveillance en temps réel des paramètres et une régulation en boucle fermée. Des capteurs en ligne collectent des paramètres clés tels que la pression d'extrusion, l'humidité du matériau et la température de moulage. Des algorithmes de régulation PID corrigent automatiquement ces paramètres, limitant les écarts dimensionnels à ±0,5 mm. Pour garantir une précision durable, il est essentiel de contrôler régulièrement l'usure de la matrice et de la réparer ou de la remplacer dès que celle-ci dépasse 0,3 mm. Il est recommandé de créer un fichier de paramètres pour chaque type de brique creuse, afin de conserver la combinaison optimale pour chaque lot et de pouvoir s'y référer directement lors des productions suivantes, réduisant ainsi les fluctuations de précision dues aux réglages manuels.
En résumé, la production de briques creuses de haute précision est un processus systématique qui exige un contrôle rigoureux des paramètres tout au long de la chaîne, depuis les matières premières jusqu'à la cuisson, en passant par le moulage, le séchage et l'optimisation en boucle fermée grâce à une surveillance intelligente. Seule cette approche permet de satisfaire aux exigences de précision strictes des éléments de murs des bâtiments préfabriqués, et d'impulser la transformation du secteur, passant d'une production empirique à une fabrication intelligente pilotée par les données.