Saisissez les détails du produit (tels que la couleur, la taille, les matériaux, etc.) et autres exigences spécifiques pour recevoir un devis précis.
laisser un message
Si nos produits vous intéressent et que vous souhaitez en savoir plus, veuillez laisser un message ici, nous vous répondrons dans les plus brefs délais.
soumettre
autre

Blog

  • Comment identifier les besoins des clients : adapter les machines à blocs aux exigences du projet
    Comment identifier les besoins des clients : adapter les machines à blocs aux exigences du projet
    Oct 07, 2026
    Réponse rapideLe choix d'une machine à blocs adaptée aux exigences d'un projet commence par une analyse structurée des besoins, couvrant cinq dimensions essentielles : les types de blocs requis, la capacité de production nécessaire pour respecter les délais, le budget disponible et le retour sur investissement attendu, le niveau d'automatisation approprié à l'environnement d'exploitation et les conditions du site (alimentation électrique, espace et disponibilité des matières premières). Par exemple, un projet hospitalier en zone sismique exige des blocs capables d'intégrer des armatures en acier, tandis qu'un projet de logements résidentiels privilégiera la production en grande série de blocs creux standard. Un décalage entre les capacités de la machine et les besoins du projet engendre des pertes de temps et d'argent : un surdimensionnement gaspille des capitaux, tandis qu'un sous-dimensionnement limite la production et compromet la qualité. Ce guide propose un cadre pratique pour identifier les besoins des clients et les associer à la machine à blocs la plus adaptée.           1. Analyse de l'intention de recherche des utilisateursQui effectue ces recherches et pourquoi ? PublicIntention principalePrincipales préoccupationsFabricants de machines à blocsStratégie commerciale/de venteComprendre les difficultés rencontrées par les clients pour proposer des solutions adaptéesDistributeurs/RevendeursCommercial/ConsultatifAider les utilisateurs finaux à choisir la machine adaptée à leurs projetsentrepreneursSélection opérationnelle/d'équipementAdapter la capacité des machines à l'échelle et au calendrier du projetConsultants de projetInformationnel/ConseilÉlaboration des spécifications et recommandations en matière d'équipement  Catégories clés d'intention de recherche Vente consultative : comprendre comment poser les bonnes questions pour découvrir les besoins des clientsAdéquation technique : Alignement des spécifications de la machine avec les exigences du projetOptimisation budgétaire : concilier capacités et accessibilité financièreConseils spécifiques à l'application : Adaptation des machines aux types de projets spécifiques (logement, infrastructure, commerce)   2. Principales questions des utilisateursQ : Quelles questions dois-je poser à un client avant de lui recommander une machine à blocs ?Commencez par les éléments essentiels : quels types de blocs devez-vous produire ? Quelle est votre capacité de production journalière ou mensuelle requise ? Quel est votre budget ? Quel niveau d’automatisation souhaitez-vous ? Quelles sont les contraintes de votre site (alimentation électrique, espace disponible et matières premières) ? Quel est votre calendrier de démarrage de la production ? La prise en compte de ces facteurs permet d’adapter précisément les spécifications des machines aux exigences du projet. Q : Comment déterminer la capacité de production adéquate pour un projet ?Pour calculer la capacité requise, partez du calendrier du projet et remontez le fil des échéances. Par exemple, si un projet de logements nécessite 500 000 blocs sur 12 mois et que la production s'effectue 25 jours par mois, la production journalière requise est d'environ 1 667 blocs. En prévoyant une marge de 20 à 30 % pour les fluctuations et la croissance future, on peut envisager une machine capable de produire entre 2 000 et 2 200 blocs par jour. Cela permet de garantir que la machine réponde aux exigences du projet sans surinvestissement excessif. Q : Quel rôle joue le niveau d'automatisation dans le choix des machines ?Le niveau d'automatisation influe sur les besoins en main-d'œuvre, la régularité de la production et l'investissement initial. Les machines entièrement automatiques nécessitent 3 à 5 opérateurs et garantissent une qualité constante, mais exigent un capital plus important. Les machines semi-automatiques requièrent 8 à 12 opérateurs, mais présentent un coût d'entrée plus faible. Le choix dépend de la disponibilité et du coût de la main-d'œuvre dans la région du client, du volume de production et des exigences de qualité. Dans les régions où la main-d'œuvre est abondante et bon marché, les machines semi-automatiques peuvent s'avérer plus économiques. Q : Comment les matières premières influencent-elles le choix des machines ?Les caractéristiques des matières premières influent sur la configuration de la machine et la formulation du mélange. Les cendres volantes, les scories et les granulats recyclés peuvent nécessiter des systèmes de dosage et des mélangeurs différents. Les matériaux abrasifs accélèrent l'usure des moules, exigeant des matériaux plus résistants. La teneur en humidité affecte la précision du dosage et peut nécessiter des capteurs d'humidité. La connaissance des sources de matières premières du client garantit une configuration optimale de la machine. Q : Quelles sont les conditions du site à prendre en compte ?Les conditions du site comprennent l'espace disponible, l'alimentation électrique, l'accès à l'eau et les exigences relatives aux fondations. Les machines mobiles conviennent aux sites isolés disposant d'une alimentation électrique limitée. Les machines stationnaires nécessitent des fondations stables et une alimentation triphasée fiable. Les contraintes d'espace peuvent imposer des conceptions de machines compactes ou des agencements verticaux. Tous ces facteurs influencent le choix des machines et la planification de leur implantation.  3. Le cadre d'évaluation des besoinsÉtape 1 : Exigences relatives au produitCommencez par comprendre les besoins du client. Le type de blocs (blocs creux, briques pleines, pavés, bordures, blocs autobloquants ou produits spéciaux) détermine les exigences en matière de moules et la configuration de la machine. Un projet nécessitant plusieurs types de produits requiert une machine à changement de moule rapide. Des exigences particulières, comme les profilés d'armature en acier pour les zones sismiques, exigent des moules sur mesure. Étape 2 : Capacité de productionCalculez la capacité requise en fonction du calendrier du projet et de la demande du marché. Tenez compte des besoins actuels et de la croissance future. Une machine fonctionnant à 80-85 % de sa capacité nominale est idéale : elle offre une marge suffisante pour les pics de demande sans surdimensionnement excessif. La capacité de production influe également sur les besoins en main-d’œuvre, l’espace de séchage et la logistique des matériaux. Étape 3 : Niveau d’automatisationÉvaluez la situation du client en matière de main-d'œuvre, de volume de production et d'exigences de qualité. Les machines entièrement automatiques garantissent une qualité constante avec un minimum de main-d'œuvre, mais nécessitent un investissement plus important et un support technique accru. Les machines semi-automatiques conviennent aux jeunes entreprises et aux opérations disposant d'une main-d'œuvre abondante. Les machines manuelles sont adaptées à la production à très petite échelle ou sur site. Étape 4 : Équipement de soutienDéterminez si le client a besoin d'une ligne de production complète ou seulement de la machine principale. Les équipements auxiliaires comprennent les doseuses, les mélangeurs, les convoyeurs, les empileurs et les systèmes de séchage. Les clients disposant déjà d'équipements peuvent n'avoir besoin que de la machine principale. machine de formage de blocsLes solutions clés en main conviennent aux nouveaux entrants dans le secteur. Étape 5 : Site et logistiqueÉvaluer les conditions du site : espace disponible, alimentation électrique, accès à l’eau et état des fondations. Prendre en compte la logistique du transport et les exigences d’installation. Les sites isolés peuvent bénéficier de machines mobiles. Les sites à accès restreint peuvent nécessiter des conceptions compactes. Les droits d’importation et les frais de transport influent sur l’investissement total. Étape 6 : Budget et retour sur investissementIl est essentiel de comprendre le budget du client et le retour sur investissement attendu. Il convient ensuite de calculer le délai de récupération en fonction de la capacité de production, des prix locaux du béton et des coûts d'exploitation. Une machine offrant un rendement supérieur à moindres coûts d'exploitation peut justifier un investissement initial plus important grâce à une récupération plus rapide.  4. Adaptation des machines aux types de projetsProjets de logements résidentielsLes projets de logements nécessitent généralement une production importante de parpaings et de briques pleines. Une machine entièrement automatique d'une capacité de 8 000 à 12 000 parpaings par équipe convient aux grands projets. Les machines semi-automatiques sont adaptées aux projets de plus petite envergure. Les machines à blocs autobloquants offrent des avantages économiques pour une livraison rapide des logements. Projets d'infrastructureLes projets d'infrastructure (routes, ponts, drainage) nécessitent des pavés, des bordures et des blocs de digue. Des machines à forte force de compactage et offrant de multiples options de moules sont essentielles. La durabilité et la qualité constante sont primordiales, ce qui favorise… machines entièrement automatiques contrôlées par automate programmable avec une force de vibration élevée. Bâtiments commerciaux et industriels Les bâtiments commerciaux nécessitent des blocs robustes et de haute qualité pour leurs murs porteurs. Il est recommandé d'utiliser des machines capables de produire des blocs haute densité avec une grande précision dimensionnelle. Le niveau d'automatisation dépend du volume de production et de la main-d'œuvre disponible. Projets à distance et sur site Les projets en zones isolées bénéficient de machines à blocs mobiles fonctionnant sans alimentation électrique. Ces machines produisent des blocs sur place à partir de matériaux locaux, éliminant ainsi les coûts de transport. Leur capacité est généralement inférieure à celle des machines stationnaires, mais elles offrent une grande flexibilité pour les sites éloignés.  5. FAQ 1. Quelles sont les premières questions à poser à un client concernant ses besoins en machines à blocs ? Commencez par : De quels types de blocs avez-vous besoin ? Quel est votre volume de production journalier requis ? Quel est votre budget ? Quel niveau d'automatisation préférez-vous ? Quelles sont les conditions de votre site ? 2. Comment calculer la capacité de production adéquate ? Calculez le volume de production journalier requis en divisant le volume total du projet par le nombre de jours de production disponibles. Prévoyez une marge de 20 à 30 % pour les fluctuations et la croissance. 3. Dois-je recommander une machine entièrement automatique ou semi-automatique ? Cela dépend du coût et de la disponibilité de la main-d'œuvre, du volume de production et des exigences de qualité. L'automatisation complète convient aux opérations à haut volume et critiques en matière de qualité. L'automatisation semi-automatique convient aux jeunes entreprises et aux régions à faible coût de main-d'œuvre. 4. Comment les matières premières influencent-elles le choix des machines ? Les différents matériaux influent sur le dosage, le mélange et l'usure des moules. Les matériaux abrasifs nécessitent des moules résistants. La teneur en humidité influe sur la précision du dosage. 5. De quel équipement auxiliaire un client pourrait-il avoir besoin ? Machines de dosage, mélangeurs, convoyeurs, empileurs et systèmes de séchage. Les clients disposant déjà d'équipements peuvent n'avoir besoin que de la machine principale. 6. Comment les conditions du site influencent-elles le choix de la machine ? Les exigences en matière d'alimentation électrique, d'espace et de fondations influencent le type de machine. Les machines mobiles conviennent aux sites isolés ; les machines stationnaires nécessitent des fondations stables. 7. Comment calculer le retour sur investissement d'une machine à blocs ? Calculez le délai de récupération en fonction de la capacité de production, des prix locaux des blocs et des coûts d'exploitation. Une production plus élevée à des coûts d'exploitation plus faibles raccourcit le délai de récupération. Si vous souhaitez obtenir plus d'informations sur nos produits, vous pouvez cliquerwww.yxbrickequipment.com  
    EN SAVOIR PLUS
  • Analyse des modèles et procédés de production applicables aux lignes de fabrication de briques simples et entièrement automatisées
    Analyse des modèles et procédés de production applicables aux lignes de fabrication de briques simples et entièrement automatisées
    Sep 23, 2026
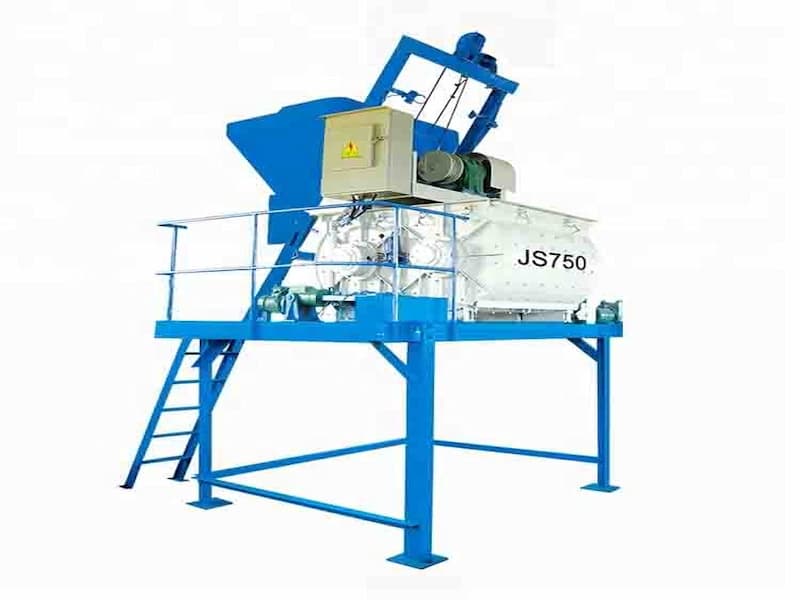
    IntroductionDans le domaine de la production de blocs de béton, le choix des équipements détermine directement l'ampleur de l'investissement, les coûts d'exploitation et la flexibilité de la production. Le QT8-15 machine à mouler les blocs Il s'agit d'un modèle de taille moyenne, éprouvé et actuellement disponible sur le marché ; le chiffre « 8 » indique une capacité de huit blocs creux de 400 × 200 × 200 mm par cycle de moulage, tandis que le chiffre « 15 » signifie un cycle de moulage d'environ 15 secondes. Deux configurations peuvent être conçues autour de cette machine de base : une ligne semi-automatique simple et une ligne entièrement automatique, chacune adaptée à des scénarios opérationnels distincts. I. Ligne de production simple : une solution à faible barrière à l'entréeLa gamme simplifiée est basée sur la machine QT8-15 et fonctionne avec une configuration de base comprenant une Mélangeur à action forcée JS750L'installation comprend un convoyeur à bande, un alimentateur de palettes et un dispositif de déchargement de briques. L'investissement total en équipement s'élève à environ 350 000 RMB et nécessite une surface au sol d'environ 200 mètres carrés. Le principe de cette installation est de remplacer les processus automatisés d'empilage et de recyclage des palettes par du travail manuel : le béton mélangé est transporté par convoyeur à bande jusqu'à la trémie de la machine, et les briques crues moulées sont déchargées par le dispositif de déchargement avant d'être transférées vers la zone de séchage par chariot élévateur ou manuellement. Concernant le choix du modèle, l'unité standard QT8-15 convient parfaitement à ce type de ligne. Cette unité produit des blocs de couleur naturelle, identique à celle de la matière première. La production de briques colorées nécessite l'ajout d'un composant de parement coloré, ce qui augmente les coûts. Les avantages de cette ligne simple résident dans son faible investissement, sa mise en service rapide et les exigences techniques minimales pour les opérateurs. Elle est idéale pour les entrepreneurs individuels ou les petites entreprises de matériaux de construction qui se lancent dans le secteur et souhaitent approvisionner les marchés locaux en briques standard et creuses. II. Ligne de production entièrement automatisée : une chaîne complète pour la production à grande échelleS'appuyant sur cette ligne simple, le ligne entièrement automatisée Elle intègre un système de dosage automatique, des silos à ciment, des convoyeurs à vis, un palettiseur automatique et un système de convoyage de palettes. Grâce à une commande centralisée par automate programmable, elle assure une automatisation complète du processus, du dosage au moulage, en passant par le mélange et la palettisation. À titre d'exemple, la ligne entièrement automatisée QT8-15 peut produire, sur un poste de 8 heures, jusqu'à 11 520 briques creuses (400 × 200 × 200 mm) ou 60 480 briques pleines (240 × 115 × 53 mm). Les lignes automatisées conviennent aux entreprises de matériaux de construction de taille moyenne à grande disposant de circuits de distribution stables. Leurs principaux avantages sont les suivants : premièrement, le système de contrôle par automate programmable (PLC) permet de prérégler 30 paramètres de production, autorisant des ajustements en temps réel de la fréquence de vibration et de la pression de moulage en fonction de l’humidité et de la granulométrie du matériau ; deuxièmement, le système hydraulique utilise des vannes proportionnelles électrohydrauliques pour obtenir un mode de vibration à fréquence variable – avec une alimentation en matériau à basse fréquence et un moulage à haute fréquence – garantissant ainsi une densité de produit uniforme ; troisièmement, la combinaison d’un palettiseur automatique et d’un système de recyclage des palettes réduit les besoins en main-d’œuvre à seulement 3 ou 4 personnes. Concernant la compatibilité des modèles, les exigences relatives à la machine hôte sont identiques pour les lignes simples et entièrement automatisées ; toutefois, il est essentiel de vérifier que la machine hôte est équipée d’interfaces pour l’alimentation automatique des palettes et les signaux de commande du palettiseur. Certains fabricants conçoivent leurs machines hôtes QT8-15 avec des ports de communication réservés à l’intégration avec les lignes automatisées ; les spécifications techniques doivent donc être clairement définies lors de l’achat. III. Processus de production : Le parcours complet, des matières premières aux produits finis Qu'il s'agisse d'une ligne simple ou entièrement automatisée, le processus de production de base reste inchangé. Lors de la préparation des matières premières, le ciment est acheminé manuellement ou par convoyeur à vis vers la balance, tandis que le sable et le gravier sont chargés dans la centrale de dosage par un chargeur ; l'automate programmable (PLC) pèse automatiquement les matériaux selon le dosage. Pendant le malaxage, les matériaux pénètrent dans le malaxeur à action forcée JS750, où l'eau est ajoutée et le mélange homogénéisé. Lors du moulage, le mélange est acheminé vers la trémie de la machine principale ; le moule descend sur une palette, le mécanisme d'alimentation remplit la cavité du moule de matériau et la brique est formée par vibration et pression. Enfin, lors du séchage, les briques crues moulées sont transportées vers la zone de séchage par chariot élévateur ou palettiseur ; elles sèchent naturellement pendant au moins sept jours et ne sont prêtes à être expédiées qu'après avoir atteint les normes de résistance requises.    ConclusionLe choix entre une ligne simple et une ligne entièrement automatisée ne dépend pas de la supériorité de l'une ou de l'autre, mais plutôt de celle qui convient le mieux au contexte opérationnel. Une ligne simple permet de valider le produit et le marché avec un investissement minimal, tandis qu'une ligne entièrement automatisée nécessite un investissement plus important en contrepartie d'une capacité et d'une régularité accrues. En tant qu'entreprise de taille moyenne, plateforme de machine hôteLe QT8-15 prend en charge les deux configurations. Il est recommandé de choisir en fonction de votre zone de chalandise, de la stabilité de vos commandes et de votre situation financière.Pour plus de détails sur le produit, veuillez consulterhttps://www.yxbrickequipment.com
    EN SAVOIR PLUS
  • Quelles matières premières peuvent être traitées par les machines modernes de fabrication de blocs ?
    Quelles matières premières peuvent être traitées par les machines modernes de fabrication de blocs ?
    Sep 22, 2026
    Réponse rapidemachines modernes à fabriquer des blocs Les machines à blocs modernes sont extrêmement polyvalentes et peuvent traiter une vaste gamme de matières premières, au-delà du ciment et du sable traditionnels. Parmi celles-ci figurent des sous-produits industriels tels que les cendres volantes, les scories de haut fourneau et les déchets de démolition ; des matériaux naturels comme la pierre concassée, la poussière de carrière et les granulats légers ; et des matériaux recyclés, notamment les granulats de béton recyclé et le calcin de verre. La réussite du traitement repose sur une préparation adéquate des matériaux (criblage, calibrage et contrôle de l’humidité), associée à une formulation de mélange et une configuration de machine appropriées. Il est essentiel de connaître les matériaux que votre machine peut traiter afin de réduire les coûts de production, d’améliorer la durabilité et de garantir une qualité de blocs constante. Ce guide explore l’ensemble des matières premières que les machines à blocs modernes peuvent traiter et les considérations pratiques relatives à chacune d’elles.    --  1. Analyse de l'intention de recherche des utilisateursQui effectue ces recherches et pourquoi ?PublicIntention principalePrincipales préoccupationsDirecteurs d'usines de blocsRéduction des coûts opérationnelsRéduire les coûts des matériaux en utilisant des matériaux locaux ou recyclésIngénieurs de productionOptimisation technique/des processusComprendre le comportement des matériaux et ajuster la composition du mélangeResponsables des achatsCommercial/ApprovisionnementIdentifier des sources de matériaux rentables et fiablesResponsables du développement durableConformité/EnvironnementRespecter les normes de construction écologique et réduire l'empreinte carbone  Catégories clés d'intention de rechercheDiversification des matériaux : identifier des matériaux alternatifs pour réduire la dépendance aux granulats vierges coûteux Réduction des coûts : Utilisation de matériaux locaux ou de déchets pour réduire les coûts de production Conformité en matière de développement durable : Respect des exigences de certification des bâtiments écologiques grâce à des matériaux respectueux de l’environnement Optimisation technique : Comprendre comment les différents matériaux affectent la formulation du mélange, le compactage et la qualité des blocs  2. Principales questions des utilisateursQ : Les machines à fabriquer des blocs peuvent-elles traiter les cendres volantes ?Oui. Les cendres volantes sont l'un des matériaux cimentaires supplémentaires les plus utilisés dans la fabrication de blocs. Elles réagissent avec l'hydroxyde de calcium du ciment pour former des liants supplémentaires, améliorant ainsi la résistance et la durabilité à long terme. Les cendres volantes améliorent également la maniabilité et réduisent la consommation d'eau. Les briques et blocs de cendres volantes sont reconnus comme des matériaux de construction écologiques et sont largement utilisés dans les projets de construction durable. Q : Quels sous-produits industriels peuvent être utilisés dans la production de blocs ?De nombreux sous-produits industriels peuvent être valorisés, notamment le laitier de haut fourneau (un sous-produit de la sidérurgie, utilisé comme substitut du ciment), les déchets de construction et de démolition (concassés et tamisés pour être utilisés comme granulats recyclés), la fumée de silice (un sous-produit de la production de silicium, utilisé pour renforcer les matériaux), ainsi que les poussières de carrière et la poudre de pierre (sous-produits de la production de granulats). Ces matériaux permettent de réduire la dépendance aux ressources vierges et de diminuer les coûts de production. Q: Peut-on utiliser des matériaux recyclés dans la fabrication de blocs ?Absolument. Les granulats de béton recyclés (GBR) provenant de bâtiments démolis peuvent remplacer les granulats naturels dans la production de blocs. Le calcin de verre recyclé peut être broyé et utilisé comme substitut partiel du ciment ou comme granulat décoratif. L'utilisation de plastiques recyclés comme granulats légers est également à l'étude. Le recours aux matériaux recyclés soutient les principes de l'économie circulaire et peut réduire considérablement les coûts des matériaux. Q: Quels matériaux naturels conviennent à la production de blocs ?Les matériaux naturels comprennent le sable, le gravier, la pierre concassée, le calcaire, la dolomie et les granulats légers tels que la pierre ponce, la perlite et l'argile expansée. Le choix dépend de la disponibilité locale, de la résistance requise des blocs et des exigences de densité. Un calibrage et un tamisage appropriés sont essentiels pour garantir une qualité constante. Q : Comment les différents matériaux affectent-ils la qualité des blocs ?Les différents matériaux influent sur la densité, la résistance, l'absorption d'eau et la durabilité. Par exemple, les granulats légers réduisent le poids des blocs, mais peuvent diminuer leur résistance à la compression. Les cendres volantes améliorent la résistance à long terme, mais peuvent ralentir le développement de la résistance initiale. Les granulats recyclés peuvent augmenter l'absorption d'eau. La compréhension de ces effets permet aux ingénieurs d'ajuster la composition des mélanges et les paramètres de production pour obtenir des résultats optimaux.   3. Catégories de matières premières pour la fabrication moderne de blocsMatériaux cimentairesLe ciment est le liant principal des blocs de béton. Le ciment Portland, les ciments composés et les ciments spéciaux conviennent tous. Les ajouts cimentaires (SCM), tels que les cendres volantes, le laitier et la fumée de silice, peuvent remplacer partiellement le ciment, réduisant ainsi les coûts et améliorant la durabilité. Le type et la quantité de liant influent directement sur la résistance, la durabilité et les exigences de cure. GranulatsLes granulats constituent la structure porteuse des blocs. Les granulats naturels comprennent le sable, le gravier et la pierre concassée. Les granulats légers, tels que la pierre ponce, la perlite et l'argile expansée, réduisent le poids des blocs. Les granulats recyclés issus des déchets de démolition offrent une alternative durable. Un granulat adapté – combinant particules fines et grossières – est essentiel pour obtenir des blocs denses et résistants, avec un minimum de vides. Sous-produits industrielsLes cendres volantes issues des centrales thermiques au charbon constituent le sous-produit industriel le plus couramment utilisé dans la fabrication des blocs. Les scories de haut fourneau provenant de la production d'acier confèrent des propriétés cimentaires. La fumée de silice améliore la résistance et la durabilité. Les poussières de carrière et la poudre de pierre issues de la production de granulats servent de charges fines. Ces matériaux contribuent à réduire les déchets mis en décharge tout en améliorant les performances des blocs. Matériaux recyclésLes granulats de béton recyclés (GBR) provenant de structures démolies peuvent remplacer les granulats naturels. Le calcin de verre recyclé peut être broyé pour servir de pouzzolane ou d'additif décoratif. L'utilisation de plastiques recyclés comme granulats légers est à l'étude. Le recours à ces matériaux s'inscrit dans les principes de l'économie circulaire et contribue à réduire l'impact environnemental. Additifs spéciauxLes adjuvants chimiques modifient les propriétés des blocs. Les plastifiants améliorent la maniabilité avec moins d'eau. Les accélérateurs augmentent la résistance. Les retardateurs prolongent le temps de travail. Les hydrofuges réduisent l'absorption. Les pigments colorent le matériau. Les fibres améliorent la ténacité et la résistance à la fissuration. Ces additifs, utilisés en petites quantités, ont un impact significatif sur les performances.   4. Préparation des matériaux et contrôle de la qualitéSélection et classementLes matières premières doivent être tamisées pour éliminer les particules trop grosses et les débris. Le calibrage garantit une distribution granulométrique adéquate, ce qui influe sur le compactage, la densité et la résistance. Un calibrage régulier est essentiel pour produire des blocs uniformes. Contrôle de l'humidité La teneur en eau influe sur la maniabilité et le compactage du mélange. Un excès d'eau diminue sa résistance ; un manque empêche un compactage adéquat. Des capteurs d'humidité et des contrôles réguliers permettent de maintenir des niveaux optimaux. Les granulats doivent être stockés à l'abri pour les protéger de la pluie. Conception de mix Chaque combinaison de matériaux requiert une formulation sur mesure. Le dosage du ciment, des granulats, de l'eau et des adjuvants détermine les propriétés des blocs. Des essais de lots et des tests de résistance à la compression valident les formulations avant la production à grande échelle. Tests de qualité Des contrôles réguliers garantissent une qualité constante. Des essais de résistance à la compression à 7 et 28 jours vérifient la performance structurelle. Des essais de densité et d'absorption d'eau évaluent la durabilité. Un contrôle visuel permet de détecter les défauts de surface. Des ajustements sont apportés à la composition du mélange ou aux paramètres de production selon les besoins.  5. FAQ 1. Quelles matières premières les machines modernes de fabrication de blocs peuvent-elles traiter ? Les machines modernes peuvent traiter le ciment, le sable, le gravier, la pierre concassée, les cendres volantes, le laitier de haut fourneau, les fumées de silice, la poussière de carrière, les granulats de béton recyclés, le verre recyclé, les granulats légers et divers additifs chimiques. 2. Les cendres volantes peuvent-elles être utilisées dans la production de blocs ? Oui. Les cendres volantes sont largement utilisées comme substitut du ciment, améliorant la résistance et la durabilité à long terme tout en réduisant les coûts et l'impact environnemental. 3. Quels sous-produits industriels conviennent à la fabrication de blocs ? Les scories de haut fourneau, les fumées de silice, les poussières de carrière et les déchets de démolition de construction conviennent parfaitement. Ces matériaux permettent de réduire la dépendance aux ressources vierges. 4. Peut-on utiliser des matériaux recyclés dans la fabrication de blocs ? Oui. On peut utiliser des granulats de béton recyclés, du verre recyclé et des plastiques recyclés, ce qui soutient les principes de l'économie circulaire. 5. Comment les différents matériaux affectent-ils la qualité des blocs ? Les différents matériaux influent sur la densité, la résistance, l'absorption d'eau et la durabilité. La composition des mélanges doit être adaptée pour compenser ces variations. 6. Quelle préparation est nécessaire pour les matières premières ? Le criblage, le calibrage, le contrôle de l'humidité et un stockage adéquat sont essentiels. Une préparation rigoureuse des matériaux garantit une qualité uniforme des blocs. Si vous souhaitez obtenir plus d'informations sur nos produits, vous pouvez cliquer www.yxbrickequipment.com
    EN SAVOIR PLUS
  • Guide de sélection des machines à fabriquer des briques en Chine : recommandations pratiques basées sur les besoins de production
    Guide de sélection des machines à fabriquer des briques en Chine : recommandations pratiques basées sur les besoins de production
    Sep 21, 2026
    En tant que professionnel spécialisé dans la sélection d'équipements et le support technique pour l'exportation de machines à fabriquer des briques, je suis fréquemment confronté à la même question de la part de clients étrangers : « Avec autant de… » Machine à briques chinoise Parmi les marques disponibles, laquelle choisir ? Si la question paraît simple, la réponse fait intervenir de multiples dimensions techniques, notamment les caractéristiques des matières premières, les types de produits, la planification des capacités de production et les budgets d’investissement. Cet article aborde le sujet d’un point de vue pratique afin de vous aider à définir une stratégie claire pour le choix de l’équipement adapté. I. Clarifiez vos matières premières et votre orientation produit.La première étape pour choisir une machine à fabriquer des briques ne consiste pas à se concentrer sur les marques, mais plutôt à prendre en compte les matières premières et les produits souhaités. Les machines à fabriquer des briques chinoises se répartissent généralement en deux catégories selon leur procédé de production : les machines à briques non cuites (machines à blocs de béton) et les machines à briques cuites (machines à briques sous vide en terre cuite).Les machines à briques non cuites utilisent des matériaux tels que le ciment, le sable, le gravier, les cendres volantes, le laitier et les déchets de construction. Elles façonnent les briques par vibration et compression ; les produits finis nécessitent uniquement un séchage naturel avant utilisation et ne requièrent pas de cuisson au four. Ce type d'équipement est idéal pour les régions riches en déchets solides industriels ou disposant de ressources suffisantes en sable et en gravier. À l'inverse, les machines à briques cuites utilisent principalement de l'argile et du schiste, qu'elles façonnent par extrusion sous vide. Ces machines nécessitent un four de cuisson et sont adaptées à la production traditionnelle de briques et de tuiles.Si vous prévoyez de produire des briques standard, des blocs creux ou des pavés, vous devriez privilégier la voie de production de briques non cuites ; c'est actuellement la tendance dominante pour les exportations chinoises de machines à fabriquer des briques. II. Paysage et positionnement des marques grand publicAprès des décennies de développement, l'industrie chinoise des machines de fabrication de briques a établi une hiérarchie de marques bien définie. D'après les études sectorielles et les classements de marché, les principaux fabricants sont Quangong Machinery, Qunfeng Machinery, Zhuoyue Hongchang, Sinoma Jianke, Yixin Brick Machine, Hengxing Machinery et Sanlian Machinery.En termes de performances à l'export, Quangong et Qunfeng, toutes deux basées à Quanzhou (Fujian), se sont implantées très tôt sur le marché international. Leurs gammes de produits proposent des systèmes de production de blocs entièrement automatisés et complets, adaptés aux grandes entreprises de matériaux de construction. Sinoma Jianke se distingue par son excellent rapport qualité-prix sur le segment des machines de moulage de blocs entièrement automatisées pour petites et moyennes entreprises ; sa série QTY bénéficie d'une forte visibilité sur des plateformes d'exportation telles que la Foire de Canton. Parallèlement, des marques comme Machine à briques Yixin Nous avons mis en place des réseaux de service après-vente stables grâce à des réseaux de distribution implantés sur des marchés régionaux spécifiques, comme le Moyen-Orient et l'Afrique du Nord. Lors du choix d'un modèle, il est inutile de privilégier aveuglément la « plus grande marque » ; il est préférable de vérifier si la marque dispose de distributeurs ou d'équipes de service après-vente dans votre région. Les machines à fabriquer des briques sont des équipements de production conçus pour un fonctionnement à long terme, et la rapidité du service après-vente a souvent un impact plus important sur la rentabilité réelle que la simple notoriété de la marque. III. Sélection de la catégorie de modèle en fonction de l'échelle de productionLes machines chinoises de fabrication de briques sont généralement classées selon leur « capacité de moulage » (nombre de blocs produits par cycle) — les désignations courantes incluent les séries « 4 », « 6 », « 8 » et « 10 », le nombre indiquant le nombre de briques standard produites en un seul cycle de moulage. Machines de la série 4 (par exemple, QTY4-18/QTY4-20) : Convient pour usines de briques de petite à moyenne taille ou pour les investisseurs débutants. Prenons l'exemple de la machine à briques autobloquantes QTY4-18 : elle produit 26 briques standard par cycle, avec une capacité théorique d'environ 41 600 briques sur un poste de 8 heures. Équipée d'une ligne de production complète (comprenant un mélangeur, un convoyeur et un empileur automatique), sa consommation électrique totale est d'environ 34 à 38 kW. Ces modèles présentent un seuil d'investissement plus bas et sont relativement simples à utiliser et à entretenir. Machines de la série 6 (par exemple, QT6-15) : Un choix courant pour la production à moyenne échelle ; avec un cycle de moulage d'environ 15 secondes, elles conviennent parfaitement aux entreprises de matériaux de construction bénéficiant d'un flux de commandes stable.  Modèles de la série 8 et plus grands sont destinées aux grands conglomérats de matériaux de construction ou aux projets d'infrastructures municipales ; bien qu'elles offrent une capacité de production élevée, l'investissement requis est nettement plus important. Pour les clients étrangers entrant dans le l'industrie de la brique Pour une première installation, je recommande généralement de commencer par une ligne de production semi-automatique ou basique. Vous pouvez initialement recourir à une assistance manuelle pour certaines étapes et passer à une configuration entièrement automatisée une fois votre présence sur le marché établie. Cette approche permet de maîtriser efficacement les risques liés à l'investissement initial. IV. Adaptabilité fonctionnelle : la polyvalence est un atout majeurUne caractéristique technique importante des machines chinoises modernes de fabrication de briques crues est leur capacité à produire une grande variété de produits par simple changement de moules. Une même machine peut ainsi fabriquer : Briques standard : 240×115×53mm ; le matériau de revêtement mural le plus courant.Blocs creux : Spécifications de 6 ou 8 pouces ; utilisées pour les murs de remplissage à ossature.Pavés/dalles : 200×100×60 mm et autres dimensions ; largement utilisé dans les projets municipaux.Bordures de trottoir, dalles engazonnées et briques de protection de talus : Fabriqué à l'aide de moules spécialisés. Cela signifie qu'en achetant une seule machine principale et en utilisant différents moules, un client peut s'adresser à plusieurs marchés de produits. Lors du choix d'un modèle, vérifiez si le fournisseur propose des services de moules sur mesure et renseignez-vous sur les délais de livraison des moules standard. De plus, les différences techniques du système de moulage par vibration influent directement sur la densité et la résistance des briques. Les modèles de milieu et haut de gamme utilisent une technologie de vibration synchronisée de la table et de la tête de pression, combinée à un système de contrôle par automate programmable pour un réglage précis des paramètres, ce qui permet d'obtenir une densité et une précision dimensionnelle élevées. Les clients disposant d'un budget limité peuvent opter pour un système de vibration de base, mais doivent accepter une certaine variation de la résistance du produit.    V. Conseils pratiques pour les clients internationauxD'abordFournissez au fournisseur des échantillons de matières premières et une liste des spécifications du produit, en lui demandant une recommandation de modèle sur mesure et une estimation de sa capacité de production. Les caractéristiques de moulage varient considérablement selon la matière première ; les tableaux de paramètres génériques ne servent que de référence. DeuxièmePrivilégiez les modèles ayant fait leurs preuves à l'export. Les marques ayant une longue expérience dans l'exportation de machines à briques proposent généralement des équipements plus performants en termes de compatibilité de tension (par exemple, adaptation du 380 V/50 Hz au réseau local), d'interchangeabilité des pièces et d'interfaces utilisateur en anglais. TroisièmeVeuillez confirmer les conditions du service après-vente. Cela inclut les instructions d'installation et de mise en service, la formation des opérateurs, les délais de livraison des pièces d'usure et les modalités d'assistance technique à distance. Bien que la machine à briques principale ait généralement une durée de vie de 8 à 10 ans, les moules et les composants de vibration sont des consommables nécessitant un approvisionnement continu. QuatrièmeIl est important de prévoir une certaine flexibilité pour l'ajustement des matières premières. Si les matières premières locales présentent des caractéristiques particulières (comme une forte teneur en humidité ou en limon/argile dans les granulats), les paramètres de moulage peuvent nécessiter une optimisation sur site ; choisir un fournisseur offrant un support technique est plus judicieux que de simplement comparer les prix. Choisir une machine à briques, c'est avant tout trouver la bonne adéquation : la marque doit correspondre à votre zone de chalandise, le modèle à vos besoins de production et les fonctionnalités à votre stratégie produit. Il est conseillé de définir au préalable vos conditions d'approvisionnement en matières premières, vos produits cibles et votre budget avant d'entamer des discussions techniques avec deux ou trois fournisseurs ; concentrez-vous sur la pertinence des solutions proposées plutôt que sur les seuls prix. Choisir la bonne machine à briques est essentiel à la rentabilité stable et durable d'une briqueterie.Pour plus de détails sur nos machines à fabriquer des blocs de béton, veuillez consulter notre site web.https://www.yxbrickequipment.com
    EN SAVOIR PLUS
  • Système hydraulique d'une machine à briques : explications, pression et performances
    Système hydraulique d'une machine à briques : explications, pression et performances
    Sep 14, 2026
    Réponse rapideLe système hydraulique est le cœur de tout système moderne machine à fabriquer des briques en bétonLe système hydraulique convertit l'énergie électrique en force mécanique contrôlée pour le compactage, le déplacement du moule et l'alimentation en matériau. Une machine à blocs classique fonctionne à une pression de service de 16 à 22 MPa, avec des débits de 40 à 100 L/min selon la taille de la machine et les exigences du cycle. Les performances du système dépendent de trois paramètres clés : la pression (force de sortie), le débit (vitesse de fonctionnement) et la propreté du fluide (fiabilité et durée de vie des composants). Les systèmes hydrauliques offrent des avantages considérables par rapport aux entraînements mécaniques : transmission de force fluide, vitesse et pression réglables, et protection contre les surcharges. Ils sont donc indispensables à la production de blocs de haute densité et de qualité constante. La compréhension de ces principes permet aux ingénieurs et aux opérateurs d'optimiser les performances, de résoudre les problèmes et de prolonger la durée de vie des équipements.        1. Analyse de l'intention de recherche des utilisateurs1.1 Qui effectue des recherches et pourquoi ?PublicIntention principalePrincipales préoccupationsIngénieurs de maintenanceAssistance technique/dépannageDiagnostic des chutes de pression, des problèmes de débit et des surchauffesIngénieurs de productionTechnique/OptimisationOptimisation de la pression et du débit pour la qualité et la vitesseResponsables des achatsCommercial/DécisionComparaison des systèmes d'entraînement hydrauliques et mécaniquesOpérateurs de machinesPratique/OpérationnelComprendre les réglages de pression et l'entretien 1.2 Principales catégories d'intention de rechercheCompréhension technique : Comment les systèmes hydrauliques génèrent et contrôlent la force Optimisation des performances : Ajustement de la pression et du débit pour une qualité et une efficacité optimales Dépannage : Diagnostic des problèmes hydrauliques courants Sélection des équipements : Comparaison des systèmes hydrauliques entre les modèles de machines.  2. Principales questions des utilisateursQ : À quelle pression fonctionne le système hydraulique d'une machine à blocs ?La plupart des systèmes hydrauliques des machines à blocs fonctionnent à des pressions de service de 16 à 22 MPa (160 à 220 bar). La pression spécifique dépend du modèle de la machine et du type de bloc. Une pression plus élevée produit des blocs plus denses, mais augmente l'usure des composants. Pour les blocs creux standard, une pression de 18 à 20 MPa est courante, tandis que les machines à pavés haute résistance peuvent nécessiter une pression de 20 à 22 MPa. Q : Quelle est la différence entre la pression et le débit dans un système hydraulique ?La pression et le débit ont des fonctions distinctes. La pression détermine la force que le système peut exercer : une pression plus élevée signifie une force de compactage plus importante. Le débit détermine la vitesse de fonctionnement : un débit plus élevé signifie un mouvement plus rapide du cylindre et des temps de cycle plus courts. Ces deux paramètres doivent être équilibrés : une pression excessive sans débit adéquat entraîne des cycles lents, tandis qu’un débit élevé avec une pression faible produit un compactage insuffisant. Q : Comment la pression hydraulique affecte-t-elle la qualité du bloc ?La pression hydraulique influe directement sur la densité et la résistance des blocs. Une pression insuffisante engendre des blocs sous-compactés, très poreux et présentant une faible résistance à la compression. Une pression excessive peut provoquer un surcompactage, entraînant des fissures internes et un gaspillage d'énergie. Une pression optimale garantit une densité uniforme et une qualité constante. Q : Quels sont les problèmes courants des systèmes hydrauliques des machines à blocs ?Les problèmes courants incluent les pertes de pression (pompe usée, fuites internes), la surchauffe (huile contaminée, refroidisseur encrassé), le fonctionnement ralenti (faible débit, filtre obstrué) et les mouvements irréguliers (présence d'air dans le système, vannes défectueuses). Un entretien régulier (vidanges d'huile, remplacement des filtres et contrôle de la contamination) permet de prévenir la plupart de ces problèmes.  3. Composants du système hydraulique3.1 Production d'énergieLa pompe hydraulique convertit l'énergie mécanique du moteur électrique en énergie hydraulique. Les pompes à engrenages sont courantes pour leur simplicité et leur faible coût ; les pompes à pistons offrent un rendement et une pression supérieurs pour les applications exigeantes. Les pompes à cylindrée variable permettent d'ajuster le débit en fonction des besoins du cycle, améliorant ainsi l'efficacité énergétique. 3.2 Vannes de régulationLes distributeurs acheminent le fluide hydraulique vers les actionneurs appropriés. Les vannes proportionnelles permettent un contrôle précis du débit et de la pression, assurant ainsi une accélération et une décélération progressives des mouvements du moule. Les soupapes de décharge protègent le système contre les surpressions en renvoyant le surplus de fluide vers le réservoir. 3.3 ActionneursLes vérins hydrauliques transforment la pression d'un fluide en force linéaire pour le compactage, l'éjection et l'alimentation des moules. Le diamètre de l'alésage détermine la force de sortie, tandis que la course détermine le déplacement. Les joints d'étanchéité empêchent les fuites internes et externes, essentielles au maintien de la pression et à la prévention de toute contamination. 3.4 Fluide et filtrationL'huile hydraulique remplit de multiples fonctions : transmission de puissance, lubrification des composants et dissipation de la chaleur. Sa propreté est essentielle : la contamination accélère l'usure et provoque des dysfonctionnements des soupapes. Les systèmes de filtration éliminent les particules, avec un seuil de filtration généralement inférieur ou égal à 10 µm pour les applications sur presses à blocs. Refroidissement et réservoir : la chaleur est générée par les chutes de pression et le frottement. Les systèmes de refroidissement maintiennent la température de l'huile entre 40 et 55 °C pour des performances optimales. Le réservoir assure le stockage de l'huile, la dissipation de la chaleur et la décantation des contaminants. 4. Optimisation des performances4.1 Contrôle de la pressionLes réglages de pression doivent être adaptés à chaque type de bloc. Les blocs plus denses nécessitent une pression plus élevée ; les blocs plus légers, une pression plus faible. Utilisez des manomètres pour vérifier les réglages et détecter les chutes de pression, signes de fuites internes. La pression doit rester constante tout au long du cycle ; toute fluctuation indique un problème de vanne ou de pompe. 4.2 Optimisation du fluxLe débit détermine la vitesse du cycle. Les pompes à cylindrée variable permettent d'ajuster le débit aux exigences de production. Lors des phases non productives (retour du moule, alimentation), le débit peut être réduit pour économiser de l'énergie. La commande proportionnelle des vannes assure des profils de mouvement fluides qui réduisent les à-coups et prolongent la durée de vie des composants. 4.3 Gestion de la températureLa viscosité de l'huile hydraulique varie en fonction de la température. Une huile trop chaude perd de sa viscosité, ce qui entraîne des fuites internes et une baisse d'efficacité. Une huile trop froide augmente la résistance et la perte de charge. Le maintien d'une température entre 40 et 55 °C garantit une viscosité optimale. Les refroidisseurs doivent être nettoyés régulièrement et le niveau d'huile dans les réservoirs contrôlé. 4.4 Contrôle de la contaminationLa filtration est l'opération d'entretien la plus importante. Remplacez les filtres selon le calendrier prévu, et non seulement lorsqu'ils sont obstrués. Utilisez des récipients propres pour ajouter de l'huile. Veillez à ce que les évents du réservoir soient propres et fonctionnels. Une analyse d'huile régulière permet de détecter les tendances de contamination avant qu'elles n'entraînent des pannes.  5. Guide de dépannage5.1 Basse pressionVérifier le réglage de la soupape de déchargeInspectez la pompe pour détecter toute usure.Contrôle des fuites internes des cylindres 5.2 SurchauffeVérifier le fonctionnement du refroidisseurVérifier le niveau et l'état de l'huileVérifiez la présence de lignes de retour restreintes. 5.3 Fonctionnement lentVérifier les paramètres de fluxVérifiez que le filtre n'est pas obstrué.Débit de la pompe de test 5.4 Mouvements erratiquesVérifier la présence d'air dans le systèmeVérifiez que les soupapes ne sont pas bloquées.Vérifier la pression pilote 6. FAQ1. Quelle est la pression de service d'un système hydraulique de machine à blocs ?La plupart des systèmes fonctionnent à une pression de 16 à 22 MPa. Les blocs creux standard nécessitent une pression de 18 à 20 MPa, tandis que les pavés haute résistance peuvent nécessiter une pression de 20 à 22 MPa. 2. Comment la pression hydraulique affecte-t-elle la densité du bloc ?Une pression plus élevée augmente la force de compactage, produisant des blocs plus denses et plus résistants à la compression. Une pression insuffisante donne des blocs poreux et fragiles. 3. Quelle est la différence entre la pression et le débit ?La pression détermine la force ; le débit détermine la vitesse. Ces deux éléments doivent être équilibrés pour un fonctionnement optimal. 4. Quelles sont les causes de la surchauffe du système hydraulique ?Huile contaminée, refroidisseurs obstrués, niveaux d'huile bas et conduites de retour restreintes. 5. À quelle fréquence faut-il changer l'huile hydraulique ?Toutes les 2 000 à 4 000 heures de fonctionnement, ou annuellement, selon les niveaux de contamination et les conditions de fonctionnement. 6. Quel niveau de filtration est recommandé ?10 μm ou moins pour les applications sur machines à blocs afin d'éviter l'usure des soupapes et des cylindres. 7. Comment puis-je améliorer l'efficacité du système hydraulique ?Utilisez des pompes à cylindrée variable, optimisez les réglages de pression et de débit, maintenez une température adéquate et contrôlez la contamination par une filtration régulière. Si vous souhaitez obtenir plus d'informations sur nos produits, vous pouvez cliquerwww.yxbrickequipment.com  
    EN SAVOIR PLUS
  • Conception de moules pour blocs de béton : tolérances, matériaux et finition de surface
    Conception de moules pour blocs de béton : tolérances, matériaux et finition de surface
    Sep 08, 2026
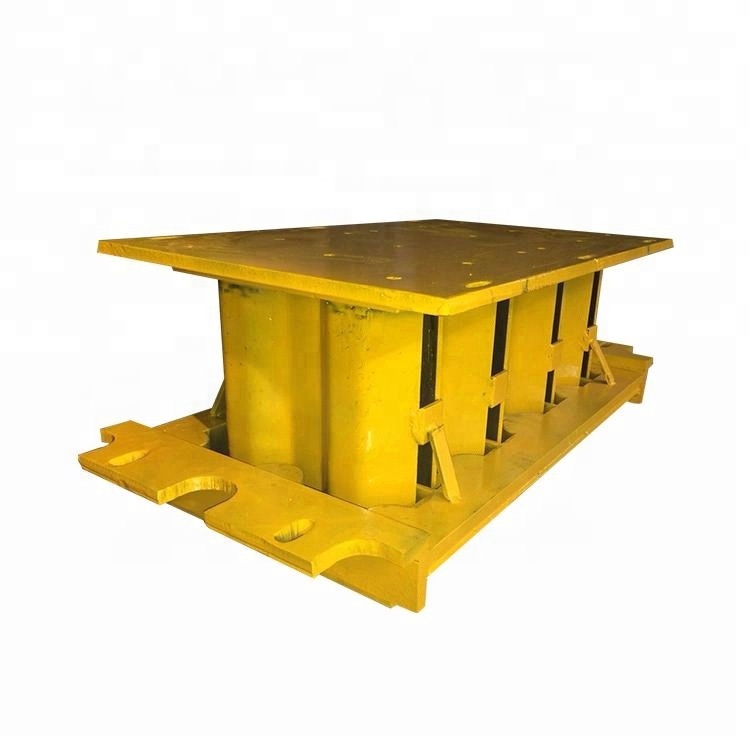
     Réponse rapide La conception du moule est le facteur déterminant de la qualité, de la régularité dimensionnelle et de l'efficacité de la production des blocs de béton. Les moules de précision, fabriqués en acier allié de haute qualité (comme le 42CrMo ou le Cr12MoV) et traités thermiquement par cémentation, offrent une dureté superficielle de 58 à 62 HRC et une ténacité à cœur de 35 à 40 HRC, garantissant une durée de vie de 80 000 à plus de 100 000 cycles en conditions de production normales. Les tolérances critiques incluent un écart dimensionnel de la cavité de ±0,12 à ±0,3 mm, un écart de hauteur de ±0,5 mm et un jeu unilatéral entre le pied presseur et la cavité de 0,2 à 0,4 mm. Un état de surface Ra 1,6 ou supérieur assure un écoulement fluide du béton et un démoulage propre, tandis que des rayons d'angle de 3 à 5 mm éliminent les points de concentration de contraintes à l'origine de fissures. Pour les responsables des achats et les ingénieurs de production, la maîtrise de ces paramètres est essentielle pour sélectionner des moules garantissant une qualité de blocs constante et minimisant les temps d'arrêt.   1. Analyse de l'intention de recherche des utilisateurs Qui effectue ces recherches et pourquoi ?PublicIntention principalePrincipales préoccupationsResponsables des achatsCommercial/DécisionDurée de vie du moule, coût par cycle, fiabilité du fournisseur, documentationIngénieurs de productionTechnique/InformationnelTolérances, qualités des matériaux, résistance à l'usure, intégration aux machines existantesDirecteurs d'usines de blocsOpérationnel/Résolution de problèmesRéduction des temps d'arrêt, maintien de la constance dimensionnelle, vitesse de changement de moulePersonnel de contrôle de la qualitéInformationnel/ProcédureCritères d'inspection, tolérances acceptables, prévention des défauts Catégories clés d'intention de recherche Spécifications techniques : Compréhension des nuances de matériaux, des exigences de dureté et des tolérances dimensionnelles qui déterminent les performances du moule. Évaluation des fournisseurs : Évaluation des fabricants de moules en fonction de la documentation qualité, de la compatibilité et du service après-vente. Optimisation du processus : Sélection de conceptions de moules réduisant les contraintes de démoulage, prolongeant la durée de vie de l’outillage et améliorant la qualité des blocs. Maîtrise des coûts : Équilibre entre l’investissement initial, la durée de vie du moule et les coûts de maintenance. 2. Principales questions des utilisateurs Q : Quelles nuances d'acier sont les meilleures pour les moules à blocs de béton ?Les aciers alliés de qualité supérieure tels que le 42CrMo, le Cr12MoV et le 9CrSi sont des normes industrielles pour moules à blocs de béton Ces matériaux offrent une excellente résistance à l'usure et conservent leur forme sous l'effet des vibrations et du compactage à haute fréquence. Pour les mélanges très abrasifs contenant du sable fin ou des granulats recyclés, les aciers à outils comme le Cr12MoV offrent une durabilité supérieure.  Q : Quel degré de dureté un moule de qualité doit-il atteindre ? Le traitement thermique de cémentation crée une surface résistante à l'usure (dureté Rockwell C 58–62) tout en conservant un cœur dur et résistant aux chocs (dureté Rockwell C 35–40). Cette double structure permet à la surface dure de résister à l'abrasion par les granulats tandis que le cœur dur absorbe les vibrations et prévient la fissuration. L'épaisseur de la couche cémentée (1,3–1,5 mm) garantit une profondeur suffisante pour de multiples cycles de repolissage.  Q : Quelles tolérances sont critiques pour la cohérence dimensionnelle ? Les tolérances essentielles comprennent : un écart de dimension de la cavité de ±0,12 à ±0,3 mm, un écart de hauteur (profondeur de remplissage) de ±0,5 mm, un jeu unilatéral entre le pied presseur et la cavité du moule de 0,2 à 0,4 mm et une planéité générale de la plaque ≤0,5 mm. L’obtention d’une tolérance de ±0,1 mm sur les dimensions critiques représente le plus haut niveau de précision de fabrication, garantissant un assemblage parfait des pavés et un alignement impeccable des blocs emboîtables. Q : Comment la finition de surface affecte-t-elle la qualité des blocs ? Une surface lisse de la cavité (Ra 1,6 ou mieux) réduit la friction, empêche le collage et garantit un démoulage propre des blocs, sans déchirure ni déformation. Elle minimise également l'usure du moule au fil du temps, préservant ainsi la stabilité dimensionnelle. Les surfaces rugueuses entravent l'écoulement du béton, provoquant des poches d'air et une densité irrégulière. Q : Quelles caractéristiques de conception prolongent la durée de vie du moule ? Les principales caractéristiques de conception comprennent : des rayons d’angle de 3 à 5 mm pour éliminer les points de concentration de contraintes et prévenir la propagation des fissures ; des angles de dépouille appropriés (généralement de 1 à 3 degrés) pour un démoulage aisé ; et des angles renforcés aux points de forte contrainte. Les inserts modulaires permettent un remplacement rapide des composants à forte usure, réduisant ainsi les temps d’arrêt de plusieurs heures à quelques minutes. 3. Le cadre de conception des moules Sélection des matériaux et traitement thermiqueLe choix de l'acier et son traitement thermique déterminent directement la durée de vie et la stabilité dimensionnelle du moule. Les aciers alliés de haute qualité – 42CrMo, Cr12MoV et 9CrSi – sont sélectionnés pour leur excellente résistance à l'usure et leur capacité à conserver leur forme sous les contraintes de production. L'étape critique est le traitement thermique de cémentation. Ce procédé crée une surface dure et résistante à l'usure (HRC 58–62) tout en conservant un cœur résistant aux chocs (HRC 35–40). La couche cémentée résiste à l'abrasion par les agrégats qui, autrement, éroderaient les parois de la cavité et entraîneraient une augmentation des dimensions au fil du temps. L'épaisseur de la couche cémentée, de 1,3 à 1,5 mm, est cruciale : une fois cette couche usée, le moule perd rapidement en précision dimensionnelle. Les pièces d'assemblage de moules en acier traité thermiquement offrent une durée de vie utile de 80 000 à 120 000 cycles dans des conditions de production normales. Les fabricants fournissent généralement des cartographies de dureté et des certificats de matières premières (PMI) avec chaque jeu de moules afin d'en assurer la traçabilité. Tolérances dimensionnelles L'obtention et le maintien de tolérances serrées sur des milliers de cycles de production représentent le plus haut niveau de précision en fabrication. Les tolérances critiques comprennent : l'écart dimensionnel de la cavité : ±0,12 à ±0,3 mm – qui définit directement la précision dimensionnelle des blocs. Des tolérances plus serrées au niveau du moule garantissent des tolérances plus serrées au niveau du bloc. L'écart de hauteur : ±0,5 mm – qui contrôle l'épaisseur du bloc. Le jeu unilatéral : 0,2 à 0,4 mm – qui empêche les fuites de béton autour du pied presseur, sources de défauts dimensionnels et d'usure accrue. La planéité de la plaque du moule : ≤0,5 mm – qui assure un compactage uniforme ; des plaques irrégulières produisent des blocs d'épaisseur variable. L'usinage CNC est essentiel pour atteindre ces tolérances. Les moules modernes utilisent des procédés de découpe au fil pour définir la géométrie de la cavité avec des jeux constants. La dérive dimensionnelle est minimisée par un traitement de relaxation des contraintes après traitement thermique. Finition de surface et caractéristiques de conceptionFinition de surface : Les surfaces des cavités sont usinées CNC avec une rugosité Ra de 1,6 ou supérieure. Cette finition lisse réduit la friction, empêche l’adhérence et garantit un démoulage propre des blocs, sans déchirure ni déformation. Une surface rugueuse entrave l’écoulement du béton, provoquant des poches d’air et une densité irrégulière. Rayons d’angle : Tous les angles internes présentent un rayon de 3 à 5 mm afin d’éliminer les points de concentration de contraintes. Les angles vifs à 90° constituent des points faibles : ils emprisonnent l’air, créent des vides et concentrent les contraintes, amorçant ainsi des fissures. Des rayons appropriés améliorent l’intégrité des blocs et la durée de vie du moule. Angles de dépouille : Des angles de dépouille appropriés (généralement de 1 à 3 degrés) facilitent un démoulage en douceur. Sans eux, la friction lors du démoulage peut déformer le produit et accélérer l’usure du moule. Canaux d’évacuation : Des rainures d’évacuation stratégiquement placées empêchent la formation de bulles d’air (vides) à la surface des blocs, assurant ainsi une finition de qualité supérieure.  Compatibilité et intégration Les moules de qualité partagent les mêmes schémas de fixation, l'emplacement des goupilles de guidage et la géométrie des palettes avec les principaux systèmes de machines comme Hess, Masa, Tiger et QGM/Zenith. Cela permet un remplacement direct sans réoutillage ni arrêt machine. Chaque machine à blocs possède des dimensions de montage, des positions de goupilles et des jeux d'éjection spécifiques qui doivent être vérifiés. 4. Considérations pratiques pour les acheteurs Documentation de qualitéLes fabricants de moules réputés fournissent une documentation complète avec chaque jeu de moules : certificats de matières premières (PMI), cartes de dureté après traitement thermique, rapports d’inspection dimensionnelle (CMM ou équivalent), contrôles d’ajustement (plans ou contrôles de contact). Cette documentation garantit une mise en service sans risque et assure la traçabilité du fournisseur. Assistance après-vente Recherchez les fournisseurs proposant : une garantie de 12 mois contre les défauts, des kits de plaquettes de rechange pour les types d’usure courants, des services de retrempe ou de rectification pour prolonger la durée de vie des outils, et une assistance à distance lors des premières productions ou des changements d’outils. 5. FAQ 1. Quel type d'acier est le mieux adapté aux moules à blocs de béton ?Les aciers alliés de haute qualité tels que le 42CrMo, le Cr12MoV et le 9CrSi sont des standards industriels. Pour les mélanges abrasifs contenant du sable fin ou des granulats recyclés, l'acier à outils comme le Cr12MoV est recommandé. 2. Combien de temps un moule de qualité doit-il durer ? Les moules en acier traité thermiquement supportent généralement de 80 000 à plus de 100 000 cycles dans des conditions de production normales. Certains revêtements avancés permettent d'accroître encore cette durée de vie. 3. Quelle dureté un moule doit-il atteindre ? La surface d'usure doit atteindre une dureté Rockwell C (HRC) de 58 à 62, tandis que le cœur doit conserver une dureté Rockwell C (HRC) de 35 à 40 pour une bonne résistance aux chocs. Cette combinaison est obtenue par cémentation. 4. Quelles tolérances garantissent des dimensions de bloc constantes ? Les dimensions critiques doivent être maintenues à ±0,12 à ±0,3 mm, la hauteur à ±0,5 mm, avec un jeu unilatéral de 0,2 à 0,4 mm et une planéité de la plaque de ≤0,5 mm. 5. Pourquoi les rayons de courbure des angles sont-ils importants dans la conception des moules ? Des rayons de courbure de 3 à 5 mm éliminent les points de concentration de contraintes responsables des fissures. Les angles vifs à 90 degrés emprisonnent l'air, créent des vides et concentrent les contraintes, amorçant ainsi la fissuration.  6. Quel type de finition de surface doit avoir un moule de qualité ? Les surfaces des cavités doivent présenter une rugosité Ra de 1,6 ou moins. Une surface lisse réduit la friction, empêche l'adhérence, assure un démoulage propre et préserve la stabilité dimensionnelle dans le temps. 7. Comment puis-je vérifier la qualité du moule avant l'achat ? Demandez la documentation, notamment les certificats des matières premières, les cartes de dureté, les rapports d'inspection dimensionnelle (MMT) et les contrôles d'ajustement. Vérifiez également la compatibilité avec les dimensions de montage et les positions des broches de votre machine. Si vous souhaitez obtenir plus d'informations sur nos produits, vous pouvez cliquer www.yxbrickequipment.com
    EN SAVOIR PLUS
  • Machines à blocs pour projets d'infrastructure : pavés, bordures et blocs de digue
    Machines à blocs pour projets d'infrastructure : pavés, bordures et blocs de digue
    Sep 02, 2026
     Réponse rapide Les projets d'infrastructure exigent des produits en béton durables et à haute résistance, capables de supporter des charges importantes, les conditions climatiques extrêmes et une utilisation intensive. Les machines à blocs conçues pour les infrastructures doivent produire des pavés pour les routes et les aires de stationnement, des bordures pour le drainage et le contrôle de l'érosion, ainsi que des blocs spécialisés comme les blocs de digue pour la protection des talus et la lutte contre l'érosion. L'équipement adéquat combine une force de compactage élevée (généralement de 60 à 80 kN) avec des temps de cycle rapides (15 à 18 secondes) et la possibilité de passer d'un type de produit à un autre grâce à un changement de moule. Pour la réalisation de projets d'infrastructure à grande échelle, les centrales à blocs entièrement automatisées, produisant plus de 6 000 blocs par jour, permettent aux entreprises de respecter des délais serrés tout en garantissant une qualité constante et en réduisant leur dépendance aux matériaux importés.   1. Analyse de l'intention de recherche des utilisateurs Qui effectue ces recherches et pourquoi ?PublicIntention principalePrincipales préoccupationsEntrepreneurs en infrastructuresSélection opérationnelle/d'équipementMachines adaptées aux projets de routes, de ponts et de drainageAgents des marchés publicsCommercial/ConformitéDes solutions économiques conformes aux normes nationales de constructionIngénieurs de projetTechnique/InformationnelSpécifications de l'équipement et exigences de résistance du produitOpérateurs miniers/industrielsCapacité opérationnelle/à distanceProduction sur site dans des lieux isolés Catégories clés d'intention de recherche Évaluation des équipements : Comparaison des machines pour des types de produits spécifiques (pavés, bordures, blocs de soutènement). Planification des capacités : Adaptation du rendement des machines à l’échelle et aux échéanciers des projets d’infrastructure. Conformité technique : Garantie que les produits répondent aux normes structurelles pour une utilisation dans les infrastructures. Durabilité/Contenu local : Utilisation de matériaux locaux pour réduire les coûts de transport et soutenir l’emploi local.  2. Principales questions des utilisateurs Q : Quels types de blocs sont nécessaires pour les projets d'infrastructure ? Les projets d'infrastructure nécessitent une gamme variée de produits en béton : pavés pour routes, aires de stationnement et allées piétonnes ; bordures de trottoir pour les abords de chaussée, les caniveaux de drainage et les îlots directionnels ; blocs creux et pleins pour murs de soutènement, murs d'enceinte et culées de pont ; et blocs autobloquants pour la construction rapide de murs. Des produits spécialisés, tels que les blocs de digue pour la protection des berges, la stabilisation des talus et la lutte contre l'érosion, sont également très demandés pour les projets d'infrastructures hydrauliques. Q : Quelles sont les spécifications des machines importantes pour la production de blocs d'infrastructure ? Les spécifications essentielles comprennent une force de vibration (généralement de 60 à 80 kN pour les pavés et bordures haute densité), un temps de cycle inférieur à 20 secondes pour un rendement élevé, une pression hydraulique de 16 à 22 MPa pour un compactage homogène et des systèmes de contrôle PLC (Siemens ou Mitsubishi) avec interfaces tactiles pour la gestion des paramètres de production. Les machines doivent permettre plusieurs configurations de moules afin de passer d'un type de produit à un autre en 20 à 60 minutes. Q : Les machines de blocage peuvent-elles fonctionner sur des sites d'infrastructure distants ? Oui. Les machines à blocs mobiles sont spécialement conçues pour les sites isolés. Elles peuvent être transportées sur place et installées pour produire des blocs à partir de terre et de ciment disponibles localement, ce qui élimine les contraintes logistiques liées au transport et réduit les coûts de construction. Certains modèles fonctionnent à l'électricité (monophasée ou triphasée) et peuvent être alimentés par des générateurs en l'absence de réseau électrique. Q : Quels sont les avantages en termes de coûts de la production de blocs d'infrastructure sur site ? La production de blocs sur site élimine les coûts de transport des matériaux, qui peuvent être considérables pour les projets isolés. Hydraform annonce des économies allant jusqu'à 40 % par rapport aux méthodes conventionnelles utilisant des matériaux importés. La production sur site permet également un contrôle total de la qualité des blocs et de la continuité de l'approvisionnement, évitant ainsi les retards des fournisseurs externes.  3. Types de blocs d'infrastructure de base Pavés pour aires de stationnement et allées piétonnes Les pavés destinés aux infrastructures nécessitent une résistance élevée à la compression et à l'usure. Les spécifications des machines incluent généralement : fréquence de vibration : 3 000 à 4 500 tr/min ; cycle de moulage : 15 à 18 secondes ; capacité de production : plus de 26 pavés par moule. Bordures et caniveaux Les machines à bordures routières peuvent produire des bordures continues montées sur des chenilles en acier. Elles sont équipées de vibrateurs à aiguilles importés pour un écoulement régulier du béton, de capteurs de pente, de dénivelé et de direction, ainsi que d'un châssis rigide. Les bordures peuvent être posées sur diverses surfaces, notamment les enrobés humides, le béton bitumineux recyclé (DBM), le béton liquéfié recyclé (DLC), le béton précontraint (PQC), les armatures et les caniveaux. Blocs de protection de digues et de talus Les blocs de contrôle de l'érosion pour les berges et la stabilisation des talus nécessitent un compactage haute densité et des profils d'emboîtement spécifiques. Ces blocs sont produits à l'aide de systèmes de vibration et de pression hydraulique similaires aux machines à blocs standard, mais avec des moules sur mesure conçus pour des configurations d'emboîtement.  4. Demandes de projets d'infrastructure Logements sociaux et infrastructures publiques Les programmes de logements sociaux en Afrique utilisent la technologie de fabrication de blocs depuis plus de 38 ans. Les systèmes de blocs emboîtables permettent de construire à grande échelle des logements solides et économiques, accélérant ainsi la réalisation des projets et le respect des budgets. Leurs applications sont nombreuses : logements sociaux et subventionnés, logements militaires et de police (casernes, logements du personnel), construction d’écoles et de dispensaires, infrastructures municipales (centres communautaires, sanitaires), logements d’urgence en cas de catastrophe. Exploitation minière et opérations à distance Les entreprises minières utilisent des machines mobiles à blocs pour produire sur place des matériaux de construction certifiés à partir de la terre locale. Cela élimine les contraintes logistiques liées au transport et réduit les coûts de construction sur les sites d'exploitation isolés. Parmi les principales applications, on peut citer les logements des mineurs, les ateliers et les entrepôts de matériel, les bureaux et bâtiments administratifs du site, les murs d'enceinte et les structures de sécurité, ainsi que les pavés pour les aires de stationnement et les allées piétonnes. Infrastructures routières et de transport Les applications spécifiques aux infrastructures comprennent les machines à bordures en béton pour le bordage et le drainage des routes, pproduction de blocs économisant pour les allées piétonnes et les pistes cyclables, les blocs de soutènement pour les culées de ponts et les remblais, et les pavés perméables pour les systèmes de drainage.  5. Considérations relatives au choix de la machine Niveau d'automatisationÉchelle d'applicationAutomatisation recommandéeSortie typiqueprojets municipauxSemi-automatiquePlus de 3 500 blocs par jourProgrammes nationauxcour à blocs entièrement automatiséePlus de 6 000 blocs par joursites miniers isolésMachines mobiles2 400 à 3 000 blocs par jour Fonctionnalités clés à prioriser Systèmes de vibration : Une technologie de vibration performante garantit une densité homogène pour tous les types de produits. Recherchez les fonctions de vibration de la table, de vibration de pression et de vibration d'alimentation. Systèmes de contrôle : Le contrôle par automate programmable (PLC) avec interface tactile permet la gestion des paramètres de production. Les systèmes PLC Mitsubishi et Siemens sont des références dans le secteur. Polyvalence des moules : La possibilité de changer de moules pour différents types de blocs (pavés, bordures, blocs creux, blocs autobloquants) optimise l'utilisation de la machine tout au long des différentes phases du projet.  6. FAQ1. Quelles machines à blocs sont adaptées aux projets d'infrastructure ? Machines à forte force de vibration (60-80 kN), cycles rapides (15-18 secondes) et capacité multi-moules. Pour les grands projets de logements sociaux, des chaînes de production automatisées de plus de 6 000 blocs par jour sont recommandées. 2. Les machines à blocs peuvent-elles produire des bordures et des pavés sur la même machine ? Oui. Les machines à moules interchangeables peuvent produire plusieurs types de produits, notamment des pavés, des bordures, des blocs creux et des blocs autobloquants. 3. Quel est l'avantage en termes de coûts de la production de blocs d'infrastructure sur site ? Réduction des coûts jusqu'à 40 % par rapport aux méthodes conventionnelles utilisant des matériaux importés, grâce à l'élimination des coûts de transport et à l'utilisation du sol local. 4. Les machines à blocs mobiles sont-elles adaptées aux sites d'infrastructures éloignés ? Oui. Les machines mobiles sont conçues pour les endroits isolés et peuvent fonctionner avec des générateurs là où l'alimentation électrique du réseau est indisponible. 5. Combien de temps faut-il pour changer les moules pour différents types de blocs ? Le changement de moule prend généralement entre 20 et 60 minutes, selon la configuration du moule et le type de machine. 6. À quelles normes les blocs d'infrastructure doivent-ils se conformer ? Les blocs doivent être conformes aux normes nationales de construction. Les blocs Hydraform sont conformes aux normes nationales sud-africaines (SANS) et sont approuvés pour la construction de murs porteurs dans les bâtiments à un ou plusieurs étages. 7. Quel est le niveau d'automatisation recommandé pour les programmes de logements sociaux ? Pour les déploiements nationaux de logements, il est recommandé d'utiliser des usines de blocs entièrement automatisées produisant plus de 6 000 blocs par jour afin de respecter les délais de livraison tout en maintenant une qualité constante. Si vous souhaitez obtenir plus d'informations sur nos produits, vous pouvez cliquer www.yxbrickequipment.com
    EN SAVOIR PLUS
  • Points clés d'adaptation pour les machines de fabrication de briques en béton s'étendant au marché des Nouvelles Routes de la Soie
    Points clés d'adaptation pour les machines de fabrication de briques en béton s'étendant au marché des Nouvelles Routes de la Soie
    Sep 01, 2026
    Depuis la proposition de l'initiative « Ceinture et Route », la Chine machine à fabriquer des briques en béton Les exportations ont inauguré une période faste. À titre d'exemple, la société Langfang Nianpeng a vu sa valeur totale à l'exportation passer de 3 millions de yuans en 2012 à 70 millions de yuans en 2021, avec des produits vendus dans 41 pays. Cependant, opportunités et défis coexistent : l'environnement de marché des pays situés le long des Nouvelles Routes de la Soie est complexe et diversifié. La capacité des équipements à passer de la simple production à une utilisation optimale dépend de leur adaptation. Il ne s'agit pas d'un simple ajustement des paramètres techniques, mais d'un passage d'une approche centrée sur le produit à une approche systémique. I. Normes et certifications : surmonter les « barrières à l'entrée » du marchéL'expansion sur les marchés étrangers implique d'abord de surmonter les obstacles invisibles que représentent les normes techniques et les certifications de produits. Les marchés européens et américains, ainsi que certains marchés haut de gamme, imposent des exigences de certification de sécurité extrêmement strictes. En 2023, lors de son entrée sur le marché canadien, l'équipement ZN900CG, fabriqué localement par Fujian Quangong Machinery Co., Ltd., a dû obtenir la certification de l'Association canadienne de normalisation (CSA), équivalente à la certification UL américaine en Amérique du Nord. Pour ce faire, Quanzhou Machinery a consacré plusieurs mois au processus de certification, de la conception et du choix des composants à la revue finale, avant de gagner la confiance du client. Cet exemple rappelle aux entreprises l'importance de la normalisation : non seulement l'équipement lui-même doit répondre aux normes du marché cible, mais l'élaboration de versions en langues étrangères des normes sectorielles pertinentes est également cruciale.  Le ministère de l'Industrie et des Technologies de l'information a clairement inscrit le « Projet de traduction en langue étrangère des normes industrielles au service de l'initiative "la Ceinture et la Route" » parmi les projets clés, et les entreprises doivent participer activement à la traduction et au développement simultané des normes, en utilisant la mondialisation des normes pour stimuler la mondialisation des produits. II. Produits et technologies : « Adaptation précise » en fonction des conditions localesLes pays situés le long des Nouvelles Routes de la Soie présentent des climats, des matières premières et des niveaux d'infrastructures très différents. Une solution unique pour tous les équipements n'est pas envisageable ; la technologie doit être adaptée aux conditions locales. L'adaptabilité des matières premières est le principal problème. Les matières premières disponibles varient d'un endroit à l'autre : certaines régions sont riches en ressources de déchets solides tels que les déchets de construction et les résidus miniers, tandis que d'autres manquent de granulats spécifiques. Excellents fabricants de machines à briques Le dosage des matières premières est adapté aux proportions de déchets locaux, ce qui permet d'obtenir une « formule » unique pour chaque machine et d'améliorer ainsi l'applicabilité et la praticité des équipements. Le succès rencontré par Fujian Quanzhou Machinery sur le marché du Moyen-Orient confirme ce point : ses équipements valorisent efficacement les cendres volantes, les déchets de construction et les granulats recyclés, réduisant ainsi les coûts des matières premières pour les clients et s'inscrivant dans les tendances locales en matière de construction écologique. L'adaptation des spécifications produit au marché local est tout aussi cruciale. Le marché vietnamien a posé des défis à de nombreuses entreprises de machines de fabrication de briques : les briques locales sont 2 cm plus fines que celles d'autres pays, rendant la plupart des équipements incompatibles. L'équipe R&D de Langfang Nianpeng a mené des centaines d'expérimentations, aboutissant à un produit conforme aux normes de taille et de dureté, à un prix 30 % inférieur au budget du client, ouvrant ainsi le marché vietnamien. Par ailleurs, les projets haut de gamme au Moyen-Orient imposent des exigences de qualité extrêmement élevées pour les briques imitation pierre, les briques perméables et les bordures, nécessitant des équipements multifonctionnels et capables de changer rapidement de moule afin de répondre à la diversité des besoins. Les conditions climatiques et de travail sont des facteurs essentiels. Le Moyen-Orient se caractérise par des températures élevées et la poussière, ce qui exige des équipements dotés de systèmes de dissipation thermique et d'étanchéité plus performants ; l'instabilité de l'alimentation électrique dans certains pays africains impose des exigences particulières en matière de consommation d'énergie et d'adaptabilité de la tension des équipements. Les machines de fabrication de briques Quanzhou Gong sont optimisées pour les environnements d'exploitation intensifs et intègrent des systèmes de vibration allemands de pointe. contrôle PLC intelligent pour assurer un fonctionnement stable même dans des conditions difficiles. III. Service et modèle : se constituer un avantage concurrentiel sur les marchés étrangersLa vente d'équipements n'est que le point de départ ; la stabilité opérationnelle à long terme est essentielle. Sur les marchés étrangers, la qualité du service après-vente et l'innovation du modèle commercial sont cruciales pour bâtir une compétitivité solide. La mise en place d'un réseau de service après-vente local est essentielle. Liushi Brick-Making a établi des centres de service après-vente dans 15 pays de l'initiative « la Ceinture et la Route », dont le Vietnam, l'Égypte et le Bangladesh, garantissant ainsi une assistance rapide à ses clients. Quanzhou Gong, grâce à sa plateforme de services cloud pour équipements intelligents développée en interne, utilise les technologies internet pour assurer la maintenance à distance de ses clients internationaux, réduisant considérablement les délais et les coûts liés aux interventions à l'étranger. L'innovation des modèles économiques redéfinit le paysage concurrentiel. Les rapports sectoriels montrent que la solution opérationnelle combinant location de matériel et rachat de produits finis a été validée avec succès sur des marchés émergents comme l'Inde, ramenant le cycle de retour sur investissement à 14 mois. Les revenus liés aux services couvrant l'ensemble du cycle de vie représentent désormais 28 % du chiffre d'affaires des entreprises leaders. Ainsi, passer de la simple vente de matériel à la fourniture de solutions complètes intégrant « matériel + service + exploitation » répond mieux aux besoins des clients internationaux souhaitant réduire leur investissement initial et obtenir des bénéfices à long terme.    ConclusionLe parcours des machines de fabrication de briques de béton dans le cadre de l'initiative « la Ceinture et la Route » a évolué d'un simple commerce initial vers une nouvelle phase d'adaptation profonde et de co-création de valeur. La clé du succès réside dans : l'obtention de certifications standardisées, l'implantation sur les marchés locaux grâce à l'adaptation technologique et la sécurisation du marché par l'innovation de services. Seule une combinaison des avantages de l'efficacité du « Made in China » avec une connaissance approfondie des marchés étrangers, et une évolution de la vente de produits à la vente de solutions, permettront un développement stable et durable dans le vaste contexte de l'initiative « la Ceinture et la Route ».
    EN SAVOIR PLUS
  • Servohydraulique et servovibration : forger la compétitivité « à double cœur » des équipements haut de gamme de fabrication de briques
    Servohydraulique et servovibration : forger la compétitivité « à double cœur » des équipements haut de gamme de fabrication de briques
    Aug 31, 2026
    Dans le secteur des machines pour matériaux de construction, équipement de fabrication de briques La fabrication de briques connaît actuellement une profonde révolution technologique. Les machines traditionnelles ont longtemps souffert d'une forte consommation d'énergie, d'un faible rendement et d'une densité de production irrégulière. L'introduction de la servocommande bouleverse fondamentalement la donne. Si la structure et la précision des moules d'une machine à fabriquer des briques en constituent le « corps », les systèmes servo-hydrauliques et servo-vibratoires en sont le « cœur intelligent » et le « moteur », assurant ainsi son fonctionnement optimal. Ensemble, ils forment une barrière technologique difficilement égalable par les machines à fabriquer des briques haut de gamme actuelles. Servohydraulique : de la « force brute » au « guidage de précision »Les machines traditionnelles de fabrication de briques utilisent souvent des pompes à cylindrée fixe ou variable associées à des électrovannes. À l'instar d'un homme fort qui ne recourt qu'à la force brute, le moteur tourne constamment à plein régime, quelle que soit la demande, gaspillant ainsi une grande quantité d'énergie sous forme de chaleur en veille et en cas de surrégime. Les statistiques montrent que la puissance effective des systèmes hydrauliques traditionnels, sur un cycle complet de fabrication de briques, est souvent inférieure à 50 %.L'innovation de système servo-hydraulique L'innovation réside dans le remplacement du moteur asynchrone traditionnel par une combinaison de servomoteur et de pompe à engrenages. Son principe fondamental est celui de l'« alimentation en huile à la demande » : le contrôleur ajuste avec précision la vitesse et le couple du servomoteur en fonction des besoins en pression et en débit en temps réel de chaque étape du processus (alimentation en matériau, pressage, démoulage, etc.). Ceci permet des avancées majeures sur deux plans :PremièrementIl s'agit d'une avancée majeure en matière d'efficacité énergétique. En production, les équipements utilisant un système de commande servo-électrohydraulique permettent d'économiser plus de 30 % d'énergie par rapport aux moteurs classiques. Dans le cadre de la double stratégie carbone (réduction des émissions de carbone et des émissions de gaz à effet de serre), cette innovation présente un intérêt économique et environnemental direct pour les fabricants de matériaux de construction énergivores.DeuxièmementUn progrès qualitatif majeur en matière de précision de contrôle. Lors du moulage et du pressage, les systèmes hydrauliques traditionnels, en raison d'importantes fluctuations de pression, entraînent facilement une densité irrégulière des ébauches de briques. Le système servo-hydraulique, grâce à une régulation en boucle fermée et à des capteurs de pression, permet de contrôler ces fluctuations avec une extrême précision. Ceci est crucial pour la production de produits à haute valeur ajoutée tels que les pavés haute résistance et les briques imitation pierre : seule une pression précise permet de minimiser la porosité et les microfissures à l'intérieur de la brique, et d'atteindre, en termes de résistance et d'aspect, le niveau d'exigence des matériaux de construction haut de gamme. Vibrations des servomoteurs : briser la « malédiction de la résonance » et le « dilemme de la synchronisation »Si les systèmes hydrauliques résolvent le problème de la « puissance », les systèmes vibratoires résolvent les problèmes de « densité » et d'« efficacité ». Lors de la fabrication de briques, les matériaux doivent être réorganisés et compactés par vibration à haute fréquence à l'intérieur du moule. Les moteurs de vibration à fréquence variable traditionnels présentent une forte inertie au démarrage et à l'arrêt, ce qui provoque facilement une résonance du bâti, entraînant des niveaux de bruit élevés, une durée de vie réduite de l'équipement et une transmission inefficace de l'énergie vibratoire au matériau.L'intérêt principal des servovibrations réside dans leur rapidité et leur précision.servomoteurs Ces appareils présentent des temps de réponse de l'ordre de la milliseconde, avec un démarrage et un arrêt effectués en 0,2 à 0,3 seconde. Ceci permet d'éviter totalement la zone de résonance : les temps de démarrage et d'arrêt sont extrêmement courts et la fréquence de vibration dépasse rapidement la fréquence naturelle du châssis, ce qui améliore considérablement la stabilité de l'équipement.Pour les systèmes de vibration multiaxes haut de gamme, la synchronisation représente un atout technologique majeur. Par exemple, le servo-vibrateur breveté de troisième génération de Qunfeng Machinery utilise un servomoteur à quatre axes et atteint une réponse ultra-dynamique grâce à un contrôleur de mouvement intégré, garantissant ainsi la synchronisation permanente de la phase et de la vitesse des quatre moteurs. En l'absence de synchronisation des axes de vibration, les forces d'excitation s'annulent ou génèrent un couple nuisible. Une synchronisation précise, en revanche, permet la superposition vectorielle des forces d'excitation, optimisant ainsi l'efficacité du moulage. Les données montrent que ce système de vibration servo avancé permet de réduire la consommation d'énergie de plus de 12 %, d'accroître l'efficacité d'excitation de plus de 10 % et d'améliorer la vitesse de démarrage des vibrations de plus de 20 %.  Double atout : Créer un avantage concurrentiel pour les équipements haut de gammeLorsque les systèmes servo-hydrauliques et servo-vibratoires sont profondément intégrés dans un seul système de commande, l'effet combiné est inégalé par les équipements traditionnels.En termes d'efficacité de production, le temps de réponse extrêmement court du système servo comprime le cycle de moulage. Associé à un contrôle de phase précis, l'équipement peut adapter sans interruption les paramètres de production à différents types de briques, garantissant ainsi une production flexible. En termes de qualité du produit, le pressage hydraulique précis et travail efficace de servo-vibration L'ensemble permet d'obtenir des briques plus denses et une consommation de ciment moindre, produisant ainsi des briques plus résistantes à partir des mêmes matières premières.Plus important encore, cela constitue un écosystème technologique difficile à imiter. Un système de servocommande performant ne peut être obtenu par la simple acquisition de servomoteurs et de variateurs. Il exige des fabricants d'équipements une expertise pointue des algorithmes sous-jacents (tels que les algorithmes de synchronisation de phase des vibrations et les algorithmes PID en boucle fermée de pression), de l'intégration du système (adéquation du réseau hydraulique aux stratégies de commande électrique) et des bases de données de processus (combinaisons de paramètres de servocommande pour différents matériaux et types de briques). Des entreprises leaders comme Quanzhou Machinery, Qunfeng Machinery et Sanlian Machinery ont toutes développé leurs propres technologies brevetées fondamentales dans le domaine de la servocommande, ce qui leur permet de rivaliser avec les fabricants européens et américains établis sur le marché mondial.    ConclusionIl est prévisible que la concurrence future dans l'industrie de la briqueterie ne se résumera plus à une simple épreuve d'épaisseur d'acier ou de précision des moules, mais plutôt à une compétition fondée sur une compréhension approfondie des technologies et des procédés sous-jacents de la servocommande électrohydraulique. Celui qui saura le faire l'emportera. servohydraulique Une meilleure compréhension de la force de pression et une meilleure compréhension de la densité des matériaux grâce aux servovibrations permettront à celui qui saura dominer le marché haut de gamme de la fabrication de briques de s'imposer. L'hydraulique et les servovibrations constituent les deux clés essentielles de cet avenir.
    EN SAVOIR PLUS
  • Couplage de systèmes et sélection des procédés pour les lignes de production de briques : de l’adaptation à une seule machine à l’optimisation de l’efficacité de la ligne de production
    Couplage de systèmes et sélection des procédés pour les lignes de production de briques : de l’adaptation à une seule machine à l’optimisation de l’efficacité de la ligne de production
    Aug 28, 2026
    Sous l'impulsion de la valorisation des déchets solides et de la préfabrication, les lignes de production de briques sont devenues des systèmes complexes intégrant la dynamique mécanique, la rhéologie des matériaux et l'automatisation industrielle. La configuration d'une ligne de production ne se résume pas à un simple empilement d'équipements ; elle repose sur un équilibre dynamique, prenant en compte les caractéristiques des matériaux, le cycle de moulage et le rythme logistique. Cet article, rédigé du point de vue d'un ingénieur, détaille la logique de sélection des étapes de mélange, de dosage, de transfert et de conditionnement. I. Section de mélange : Ajustement des volumes et mise en place du système de mélangeLa principale difficulté dans le choix du mélangeur réside dans la synchronisation entre le débit du lot et la consommation de matière de l'unité principale lors d'un cycle de moulage. Une erreur fréquente consiste à lier directement le modèle du mélangeur au débit, en ignorant la contrainte impérative du temps d'homogénéisation du mélange.Pour les lignes de production utilisant un malaxeur planétaire ou à double arbre, le taux d'utilisation du volume du malaxeur doit idéalement être maintenu entre 60 % et 70 %. Si le malaxeur principal nécessite 0,8 m³ de béton dense par gâchée, son volume de déchargement doit être compris entre 1,0 et 1,25 m³ (par exemple, pour un béton de classe JS1000 ou JS1250). Ce volume supplémentaire n'est pas destiné à constituer des réserves, mais plutôt à fournir un espace de cisaillement suffisant pour la dispersion instantanée des adjuvants liquides (tels que les réducteurs d'eau et les colorants), évitant ainsi le grippage de l'arbre ou un mélange hétérogène dû à un remplissage excessif de la cuve.Une considération plus approfondie réside dans le régime de mélange. Lors de la production briques de béton perméablesLe temps de mélange doit être porté à 1,5 fois celui des blocs ordinaires. Cela signifie que même si le volume du mélangeur est suffisant, son nombre de cycles par unité de temps diminuera. Par conséquent, la configuration doit être adaptée au produit visé, en ajoutant une trémie de stockage intermédiaire (tampon) sous le mélangeur. Son volume doit permettre de contenir la matière nécessaire à 3 à 5 lots de moulage du mélangeur principal afin d'isoler le cycle de mélange du cycle de moulage et d'éviter toute interférence entre les deux. II. Section de traitement par lots : Le jeu entre précision statique et débit dynamiqueLa machine de dosage est le « système immunitaire » de la chaîne de production. En pratique industrielle, l'augmentation du coefficient de variation de la résistance due aux erreurs de pesage des matériaux est la source de pertes la plus insidieuse.Est-ce un machine à dosage automatique Est-ce nécessaire ? Oui, mais il est crucial de distinguer le pesage cumulatif du pesage indépendant. Pour la production de blocs de remplissage ordinaires, une machine à doser à trois trémies utilisant le pesage cumulatif des granulats et le pesage séparé du ciment est suffisante pour respecter les normes nationales. Cependant, pour les pavés colorés ou les briques perméables, il est indispensable de passer au pesage indépendant de chaque matériau, car la quantité de pigments et d'agents de renforcement ajoutés est souvent mesurée en milligrammes, et le pesage cumulatif ne permet pas de détecter de telles variations de poids net.Il convient de noter que le choix d'une machine de dosage doit privilégier l'adaptabilité du système d'alimentation. Pour les gravillons ou les poudres fines recyclées issues de déchets de construction à forte teneur en humidité, un alimentateur à bande à vitesse variable est préférable à un alimentateur vibrant électromagnétique classique afin d'éviter la formation de voûtes ou de coups de piston à l'entrée d'alimentation. Par ailleurs, une peseuse tampon avec trémie de transition est installée entre la machine de dosage et le mélangeur, permettant un second contrôle de la quantité d'alimentation. Ce dispositif de redondance est essentiel dans les lignes de production haut de gamme pour garantir que l'écart type de la résistance du produit fini est maîtrisé à ±1,5 MPa. III. Ligne de réception des briques et logique de séchage : bien plus qu’un simple remplacement de la main-d’œuvreLa décision de configurer une ligne de réception automatique de briques (comprenant des machines de levage, des machines d'abaissement et des convoyeurs à chaîne) ne doit pas reposer uniquement sur des calculs de coûts de main-d'œuvre, mais plutôt sur le processus fondamental de durcissement.La résistance des briques crues dépend du durcissement statique et du durcissement à la vapeur. L'avantage de l'empilage manuel réside dans sa flexibilité : les opérateurs peuvent ajuster le nombre de couches et les espaces de ventilation en fonction de l'humidité des briques. Si le processus rigide d'une ligne de réception automatique de briques n'est pas accompagné d'un système de gestion du four de cuisson, un empilage trop haut et prématuré risque d'empêcher l'évacuation de la chaleur d'hydratation interne, ce qui peut entraîner une surface friable ou fissurée.Par conséquent, une stratégie de configuration rationnelle consiste à différencier les familles de produits. Pour les blocs porteurs d'une épaisseur supérieure à 190 mm, dont la résistance structurelle est suffisante pour supporter plusieurs piles, une ligne de collecte automatique des briques doit être mise en place afin de réduire la main-d'œuvre. Pour les briques à paroi mince ou les briques de parement décoratives d'une épaisseur inférieure à 90 mm, il est recommandé de conserver les postes de collecte manuels ou d'adopter un mode d'empilage semi-automatique à faible nombre de couches et haute fréquence. Si le procédé inclut une cuisson secondaire (autoclavage), une ligne de collecte automatique des briques est indispensable, car l'efficacité de chargement de l'autoclave dépend entièrement de la régularité géométrique de la pile, difficile à obtenir manuellement. IV. Section Emballage : De l'emballage de protection à la mise à niveau du transporteur logistiqueLe choix des presses à balles évolue vers une approche fonctionnelle qui passe de la « prévention des dommages aux bords et aux coins » à « l'adaptation à la logistique des vracs ». Si les feuillards en acier traditionnels peuvent sécuriser les piles de briques, pour les grandes dalles de pavage, des fissures de tension se forment facilement lorsque les feuillards se resserrent.Les pratiques d'ingénierie actuelles privilégient l'utilisation de feuillards en acier recouverts de plastique PET, associés à des têtes de cerclage soudées par friction. L'avantage principal réside dans le fait que le coefficient de dilatation et de contraction thermique du feuillard est proche de celui du béton, et que la tension de cerclage peut être réglée numériquement (généralement entre 200 et 300 N), sans risque d'entailler les bords des briques.Le niveau d'automatisation de la machine d'emballage dépend de la cadence de production. Si la production horaire est inférieure à 800 briques standard, une machine d'emballage pneumatique mobile, associée à un cerclage manuel, est suffisante en termes d'efficacité opérationnelle. Au-delà de 1 200 briques/heure, une ligne d'emballage entièrement automatisée de type flèche est nécessaire, ainsi qu'une trieuse de briques en amont du poste d'emballage afin d'alterner les joints entre les couches. L'objectif est un emballage sans palette : les piles de briques emballées sont directement chargées sur les camions comme des unités logistiques indépendantes, ce qui permet d'économiser le coût des palettes en bois, soit environ 150 yuans de consommables pour 10 000 briques. V. Accouplement du système : Lubrification centrale et dépoussiérage négligés par pression négativeLe critère ultime de la configuration d'une ligne de production réside dans sa fiabilité en fonctionnement continu sur le long terme. Les configurations auxiliaires des trois composants — lubrification du joint d'extrémité de l'arbre du mélangeur, refroidissement forcé du caisson vibrant de la machine de moulage et contrôle des poussières à chaque point de transfert — doivent impérativement figurer dans le budget initial.Il est recommandé d'installer un système de graissage centralisé, reliant tous les points de lubrification en parallèle par des canalisations. Une station de pompage centrale assurera l'alimentation en graisse à intervalles réguliers et en quantités mesurées afin d'éviter tout oubli de lubrification, susceptible d'entraîner des infiltrations de coulis et le raclage de l'extrémité de l'arbre. Pour le dépoussiérage, des hottes d'aspiration indépendantes doivent être installées à l'orifice de refoulement de la centrale à dosage et à l'orifice d'alimentation du mélangeur, et raccordées à des dépoussiéreurs à jet d'air pulsé. Le calcul du débit d'air pour le système de dépoussiérage doit viser à maintenir une légère dépression (de -50 Pa à -80 Pa) à l'intérieur de la hotte, plutôt que de privilégier un débit d'air important. Une dépression excessive aspirerait directement les fines particules de ciment, modifiant ainsi les proportions du mélange ; un point souvent négligé en pratique.    Conclusion: L'essence de la configuration réside dans la redistribution du temps de traitement.Lors de l'examen d'un ligne de production de briquesIl convient donc de considérer non seulement la structure métallique, mais aussi la répartition du temps de séjour des matériaux. La précision du mélange des ingrédients détermine l'efficacité de l'investissement en temps ; le volume de mélange détermine la saturation de l'utilisation du temps ; la méthode de préparation des briques détermine la rationalité de la consommation de temps ; et le type d'emballage détermine la pérennité de la valeur du temps dans la logistique.La configuration optimale ne consiste pas à maximiser tous les paramètres, mais plutôt à garantir que le débit de traitement et la capacité tampon de chaque étape suivent une progression géométrique. Il est recommandé au client de demander un diagramme de temps de cycle (takt time) au concepteur lors de la phase de sélection des équipements, afin de visualiser les temps de latence pour chaque étape, de l'entrée de la poudre à l'expédition du produit fini. L'étape qui occupe la plus grande partie du temps est le domaine prioritaire où il est nécessaire d'investir des ressources. C'est la logique essentielle de la planification d'une ligne de production : utiliser la « quantité » d'équipements pour décomposer la « séquence » du processus, puis utiliser l'« équilibre » du système pour le réaliser. la « stabilité » des profits.
    EN SAVOIR PLUS
  • Application de nouveaux adjuvants dans la fabrication de briques de béton : amélioration de la résistance et optimisation des performances
    Application de nouveaux adjuvants dans la fabrication de briques de béton : amélioration de la résistance et optimisation des performances
    Aug 26, 2026
    Résumé : L'efficacité et la qualité des produits de production de machines à briques de béton L'efficacité des adjuvants dépend largement de leur niveau d'application. Cet article se concentre sur le rôle essentiel des nouveaux adjuvants dans la production de briques de béton, en l'abordant sous deux angles : l'amélioration de la résistance et l'optimisation des performances. S'appuyant sur les dernières recherches et pratiques, l'article analyse les mécanismes d'action et les effets d'application des superplastifiants polycarboxylates, des accélérateurs chimiques, des matériaux nano-modifiés et des systèmes d'adjuvants composites, afin de fournir aux fabricants de machines à briques des éléments de référence pour l'amélioration de leurs produits grâce à l'innovation des matériaux. I. Introduction : Nouvelles exigences relatives aux adjuvants dans la production de briques à la machineLes briques de béton (y compris les blocs, les pavés, les briques perméables, etc.) sont des matériaux importants pour la construction de murs et de pavages, et leurs propriétés mécaniques et leur durabilité influent directement sur la qualité des projets de construction. processus de moulage de la machine à briques Les exigences en matière de béton sont particulières : le moulage et le démoulage doivent être rapides, et les produits doivent présenter une résistance initiale suffisante pour permettre leur mise en œuvre tout en respectant les critères de durabilité à long terme. Dans ce contexte, les adjuvants traditionnels ne suffisent plus à satisfaire ces multiples exigences de performance, ce qui place le développement et l’application de nouveaux adjuvants au cœur des préoccupations de l’industrie. II. Voie principale vers l'amélioration de la force : de la réduction de l'eau à l'activation de l'activité1. Superplastifiant polycarboxylate : Un taux de réduction d'eau élevé jette les bases de la soliditéLa réduction de la quantité d'eau est le principal moyen d'améliorer la résistance du béton. À rapport eau/ciment égal, un taux de réduction plus élevé permet une hydratation plus complète du ciment, augmentant ainsi naturellement la densité et la résistance. Les nouveaux superplastifiants polycarboxylates, grâce à leur structure moléculaire modulable, sont devenus un adjuvant essentiel dans la fabrication des briques.Conception moléculaire et adéquation des performancesGrâce à une conception spécifique de la structure, du rapport acide-éther et du poids moléculaire des superplastifiants polycarboxylates, ceux-ci peuvent être mieux adaptés au système de matériaux cimentaires utilisé dans la fabrication de briques (tel que le ciment composite mélangé à de la poudre de cendres volantes et de laitier), favorisant la vitesse d'hydratation du ciment et améliorant efficacement la résistance initiale.Modification des composites par des nanomatériaux : L’introduction de nanomatériaux dans les superplastifiants polycarboxylates représente une avancée majeure ces dernières années. Par exemple, les superplastifiants polycarboxylates contenant de la nano-silice permettent non seulement une réduction d’eau très efficace, mais aussi d’exploiter l’effet de nucléation des nanoparticules pour accélérer l’hydratation tout en comblant les micropores, ce qui confère au matériau un double avantage : réduction d’eau, renforcement et augmentation de la densité. Des études montrent que des compositions optimisées d’agents réducteurs d’eau peuvent améliorer significativement la résistance à la compression du béton en régulant le processus d’hydratation et en optimisant la structure poreuse.2. Accélérateurs chimiques : Surmonter le goulot d'étranglement initialLa production de briques par machines impose des exigences strictes en matière de résistance au démoulage. Les agents de prise rapide traditionnels à base de chlorures peuvent engendrer un risque de corrosion des armatures en acier, tandis que les nouveaux accélérateurs sans chlorures font l'objet de nombreuses recherches.Recherche sur l'application du chlorure de magnésium (MgCl₂) comme accélérateur de prise : Une étude sur le béton composite à base de poudre de laitier (GGBS) a démontré que l'ajout de 10 % de MgCl₂ comme accélérateur chimique permettait d'atteindre une résistance à la compression de 51,28 MPa à 28 jours, nettement supérieure à celle du groupe témoin. Ce résultat s'explique par le fait que le MgCl₂ favorise l'hydratation précoce et induit une densification microstructurale locale ainsi qu'une optimisation de la porosité. Cette approche présente un intérêt majeur pour le béton de machines à briques contenant une grande quantité de déchets industriels. III. Expansion multidimensionnelle de l'optimisation des performances : au-delà de la forceProduits modernes pour machines à briques Les matériaux doivent non seulement présenter une résistance élevée, mais aussi une bonne durabilité, une bonne maniabilité et des propriétés spécifiques (telles que la perméabilité et l'isolation thermique). Les nouveaux adjuvants permettent une optimisation systématique des performances grâce à de multiples mécanismes.1. Contrôle de la microstructure : Du béton « épais » au béton « dense », les performances de ce dernier dépendent en fin de compte de sa microstructure. Les nouveaux adjuvants visent à optimiser la zone de transition interfaciale (ZTI) et la structure poreuse.Superplastifiants polycarboxylates modifiés et réduisant le retrait : L’introduction de groupes fonctionnels réduisant le retrait permet de diminuer le retrait au séchage sans compromettre la résistance, réduisant ainsi le risque de fissuration.Adjuvants nano-renforcés : Les adjuvants composites à base de chitosane silane modifié par un groupe alcényle et d’autres nanomatériaux peuvent réduire le coefficient de diffusion des ions chlorure, améliorer l’imperméabilité et la densité du béton, et ainsi renforcer sa durabilité.2. Synergie multicomposante : Avantages des systèmes d'adjuvants composites : Les adjuvants simples ne suffisent pas à répondre à toutes les exigences de performance ; les adjuvants composites constituent une tendance inévitable.« Réduction des coûts et amélioration de l'efficacité » des adjuvants : Les nouveaux adjuvants pour béton peuvent améliorer considérablement la cohésion et la pompabilité du béton et, tout en maintenant le même niveau de résistance, réduire la consommation de ciment d'environ 10 à 15 %, réduisant ainsi directement les coûts des matières premières pour la production de briques.Composition fonctionnelle : Pour la fabrication de briques économes en énergie et respectueuses de l’environnement, la formule inclut souvent des réducteurs d’eau, des retardateurs de prise, des entraîneurs d’air et des antigels. Par exemple, les entraîneurs d’air à base de résine de colophane améliorent la durabilité et les propriétés rhéologiques du béton ; les retardateurs à base de mélasse régulent le temps de prise, assurant ainsi une transition fluide entre les phases de mélange et de moulage de la machine à briques.3. Exploration de nouveaux mélanges biosourcés et nano-adjonctions : Pour répondre aux exigences du développement durable, les chercheurs explorent l'utilisation de ressources renouvelables pour préparer des mélanges.Additifs bio-renforcés à l'échelle nanométrique : les nanocristaux de cellulose (NCC), issus de déchets végétaux, améliorent significativement la résistance et réduisent la porosité grâce à des effets de nucléation et d'affinage des pores, lorsqu'ils sont ajoutés en faibles quantités (0,1 à 2 % en poids). Le chitosane (issu de déchets de crustacés) possède des propriétés filmogènes et complexantes d'ions, réduisant la perméabilité et conférant aux matériaux un certain potentiel d'auto-réparation.    IV. Application pratique et perspectives dans la production de machines à briquesDans la production réelle de briques à l'aide de machines à fabriquer des briques, le choix et le dosage des adjuvants doivent être adaptés au type de brique spécifique, à la qualité de la matière première et au processus de moulage.Optimisation pour les briques issues de déchets industriels : Pour lignes de production de machines à briques Dans les bétons qui utilisent beaucoup de cendres volantes, de scories et de déchets de construction, des accélérateurs chimiques ou des adjuvants de type noyau nanocristallin peuvent être introduits pour compenser la perte de résistance initiale due à une utilisation réduite de ciment.Adaptation pour les briques fonctionnelles : Lors de la production de briques perméables, un équilibre entre résistance et perméabilité est indispensable ; le choix des adjuvants doit prendre en compte à la fois la rétention d’eau et le renforcement. Pour la fabrication de blocs d’isolation thermique, l’association d’entraîneurs d’air et d’agents de renforcement permet d’obtenir des blocs légers et très résistants. Conclusion : L’application de nouvelles technologies d’adjuvants dans la fabrication de briques en béton a évolué d’une simple approche de « réduction et d’amélioration de la teneur en eau » vers une optimisation plus poussée, caractérisée par une « synergie multi-éléments, un microcontrôle et une intégration fonctionnelle ». En sélectionnant scientifiquement des superplastifiants polycarboxylates, des accélérateurs chimiques, des matériaux nano-modifiés et des composants fonctionnels composites, les fabricants de briques peuvent non seulement améliorer efficacement la résistance de leurs produits, mais aussi réaliser des économies substantielles, améliorer la durabilité et valoriser les déchets solides. À l’avenir, avec la maturation des matériaux biosourcés et des adjuvants intelligents et réactifs, la fabrication de briques devrait connaître une nouvelle ère de progrès technologiques.
    EN SAVOIR PLUS
  • Efficacité énergétique dans la production de briques : comment réduire la consommation d'énergie
    Efficacité énergétique dans la production de briques : comment réduire la consommation d'énergie
    Aug 25, 2026
      Réponse rapide Évaluation fournisseurs de machines à blocs Une approche systématique, allant au-delà de la simple comparaison des devis, est indispensable. Un fournisseur fiable doit être certifié ISO 9001, gage de sa gestion de la qualité, et le marquage CE est essentiel pour les exportations vers les marchés réglementés comme l'Europe ou l'Amérique du Nord. Au-delà des certifications, les acheteurs doivent évaluer l'infrastructure de production : les usines de plus de 3 000 m² disposent généralement d'une capacité de production par lots et de zones de test dédiées. Un taux de livraison à temps supérieur à 97 %, un délai de réponse inférieur à 3 heures et un taux de réapprovisionnement supérieur à 25 % sont d'excellents indicateurs de fiabilité opérationnelle et de satisfaction client. Le service après-vente, incluant les conditions de garantie (minimum 12 mois), la disponibilité des pièces détachées et le dépannage à distance, distingue les fournisseurs engagés des fournisseurs occasionnels. Une évaluation structurée selon ces trois dimensions permet aux acheteurs d'éviter les pièges coûteux de l'approvisionnement et de garantir une valeur ajoutée à long terme.       1. Analyse de l'intention de recherche des utilisateurs Qui effectue ces recherches et pourquoi ?PublicIntention principalePrincipales préoccupationsResponsables des achatsCommercial/DécisionAtténuation des risques, coût total de possession, fiabilité des fournisseursIngénieursTechnique/InformationnelSpécifications des équipements, conformité aux normesDistributeursCommercial/StratégiqueQualité du portefeuille de produits, stabilité de la chaîne d'approvisionnemententrepreneursOpérationnel/PratiqueÉquipement fiable pour la réalisation de projets, assistance après-vente Catégories clés d'intention de recherche Recherche commerciale : identifier les fournisseurs offrant le meilleur rapport qualité-prix et le risque d'approvisionnement le plus faible Évaluation des risques : Évaluation des références, de la stabilité financière et des antécédents du fournisseur Validation technique : Vérification que l'équipement répond aux spécifications du projet et aux normes réglementaires Évaluation du service : analyse du support après-vente, de la disponibilité des pièces détachées et des conditions de garantie  2. Principales questions des utilisateurs Q : Quelles certifications dois-je rechercher chez un fournisseur de machines à blocs ? Pour tout fabricant sérieux, la certification ISO 9001 est indispensable : elle atteste de processus de contrôle qualité documentés, de la conception à l’inspection finale. Pour les exportations vers l’Europe, l’Amérique du Nord ou les pays du Golfe, le marquage CE est essentiel. Vérifiez non seulement la présence de la certification, mais aussi son étendue : couvre-t-elle l’ensemble de la machine ou seulement ses composants ? Demandez les rapports d’essais sur les paramètres critiques tels que la résistance à la pression hydraulique (plage standard : 18–22 MPa), le rendement du moteur (IE2 ou supérieur recommandé) et les essais de fatigue structurelle en fonctionnement continu (plus de 72 heures).Q : Quels indicateurs opérationnels révèlent la fiabilité d'un fournisseur ? Les capacités physiques d'un fournisseur ont un impact direct sur la régularité des livraisons. Privilégiez la taille de l'usine (3 000 m² minimum recommandés), la présence d'équipes de R&D internes et l'intégration verticale des processus clés tels que le soudage, l'usinage et l'assemblage des panneaux de commande. Les indicateurs de transactions numériques offrent une visibilité en temps réel sur la fiabilité. Un temps de réponse inférieur à 3 heures témoigne d'une infrastructure de service client performante, tandis qu'un taux de réapprovisionnement supérieur à 25 % reflète la satisfaction client à long terme. Un taux de livraison à temps supérieur à 97 % est le signe d'une planification de production rigoureuse. Q : Quel service après-vente puis-je attendre d'un fournisseur de qualité ? La véritable différenciation réside dans la personnalisation et le service. Le fournisseur peut-il adapter les moules pour des blocs emboîtables, en forme de U ou isolés ? Propose-t-il l’intégration avec des convoyeurs, des systèmes d’alimentation de silos ou des chariots mobiles ? Plus important encore, assure-t-il la formation des opérateurs, la gestion des stocks de pièces détachées et le dépannage à distance ? Les fournisseurs de premier plan offrent des tableaux de bord de surveillance basés sur le cloud pour le suivi des performances en temps réel et le diagnostic à distance par visioconférence. Il convient de préciser les conditions de garantie (12 mois minimum étant la norme) et la garantie de disponibilité des pièces détachées (idéalement 10 ans). Q : Quels sont les pièges les plus courants en matière d'approvisionnement ? Les « pièges des prix bas » représentent un risque important : certaines petites usines misent sur des prix compétitifs, mais affichent des taux de panne élevés et un service après-vente lent. Parmi les autres écueils, citons l’achat basé uniquement sur la capacité théorique, sans vérification de la stabilité réelle de la production, et la négligence du coût total de possession, qui inclut le prix de l’équipement, les coûts d’installation, la consommation d’énergie, la maintenance, l’amortissement des pièces détachées et les pertes potentielles dues aux arrêts de production. Avant tout engagement, il est conseillé de visiter les usines des clients existants afin d’observer la stabilité des équipements et le rendement en conditions réelles.   3. Le cadre d'évaluation : trois dimensionsDimension 1 : Qualité et capacité techniqueCertifications comme preuves de qualité : La certification ISO 9001 est non négociable. Elle atteste de processus de contrôle qualité documentés, de la revue de conception à l’inspection finale. Le marquage CE est indispensable pour les expéditions vers les marchés réglementés comme l’UE ou l’Amérique du Nord, confirmant la conformité aux normes de santé, de sécurité et de protection de l’environnement. Demandez des spécifications détaillées sur les composants principaux. Les fournisseurs réputés utilisent des marques reconnues pour les systèmes hydrauliques (comme Rexroth ou Yuken), les automates programmables (Siemens, Mitsubishi) et les systèmes électriques. Exigez des rapports d’essais sur les paramètres critiques : endurance à la pression hydraulique (18–22 MPa), fréquence du moteur de vibration (3 000–6 000 tr/min) et résistance à la compression (viser ≥ 15 MPa). Infrastructure de production : Les capacités matérielles d’un fournisseur ont un impact direct sur la régularité des livraisons. Les usines de plus de 3 000 m² disposent généralement de zones dédiées à l’usinage, à l’assemblage et aux essais, garantissant l’isolation des processus et le contrôle qualité. Des équipes de R&D internes sont essentielles pour le développement de moules sur mesure, l’intégration de convoyeurs ou la mise à niveau des systèmes d’automatisation. L'intégration verticale des processus clés (soudage, usinage, assemblage des panneaux de commande) réduit les délais de livraison des composants et permet des cycles de personnalisation plus rapides. Dimension 2 : Indicateurs de performance en matière de fiabilité opérationnelle Les indicateurs de transactions numériques offrent une visibilité en temps réel sur la fiabilité. Un taux de livraison à l'heure supérieur à 97 % témoigne d'une planification de production rigoureuse et d'une capacité d'exécution efficace. Des temps de réponse inférieurs à 3 heures reflètent un service client proactif, essentiel lors des négociations avant-vente et pour l'assistance après-vente. Les taux de réachat sont particulièrement révélateurs. Un taux élevé, par exemple de 50 %, suggère une satisfaction durable quant à la qualité du produit et au service après-vente. Des taux inférieurs à 15 % peuvent indiquer des problèmes de fiabilité ou de support technique. Pour se prémunir contre les non-livraisons ou les problèmes de qualité, il est recommandé d'utiliser des méthodes de paiement sécurisées telles que la Garantie commerciale Alibaba ou les services de dépôt fiduciaire. Exigez des inspections avant expédition réalisées par des organismes indépendants ou par audit vidéo en direct si une visite sur site est impossible. Dimension 3 : Assistance après-vente, garantie et pièces détachées Clarifiez les conditions de garantie : une garantie minimale de 12 mois est la norme. Vérifiez la disponibilité des pièces détachées ; certains fournisseurs garantissent leur approvisionnement jusqu’à 10 ans. Demandez un kit de pièces détachées complet comprenant les joints, les moules et les composants hydrauliques sujets à l’usure. Assistance technique : l’engagement d’un fournisseur envers le service se reflète dans son dispositif d’assistance. Les principaux fournisseurs proposent un dépannage à distance par visioconférence, permettant aux techniciens sur site de résoudre les problèmes en quelques minutes. La supervision de l’installation sur site et la formation des opérateurs doivent être incluses ou disponibles à un coût raisonnable. Assurez-vous que des manuels complets, des calendriers de maintenance et des schémas de câblage sont fournis, notamment pour les systèmes à automate programmable.  4. FAQ 1. Comment puis-je vérifier les certifications d'un fournisseur ? Demandez des copies des certificats ISO 9001 et CE. Vérifiez non seulement leur présence, mais aussi leur étendue : la norme ISO 9001 couvre-t-elle l’assemblage complet de la machine ou seulement ses composants ? Concernant le marquage CE, vérifiez s’il couvre les armoires électriques et les systèmes de sécurité hydrauliques. 2. Quel délai de réponse puis-je attendre d'un fournisseur fiable ? Un délai de réponse inférieur à 3 heures témoigne d'une infrastructure de service client performante. Les principaux fournisseurs répondent en 1 à 2 heures. 3. Quel taux de réapprovisionnement indique un bon fournisseur ? Un taux de réapprovisionnement supérieur à 25 % témoigne de la satisfaction client à long terme. Les fournisseurs comme Shandong Hongfa, avec un taux de réapprovisionnement de 57 %, font preuve d'une fidélisation client exceptionnelle. 4. Comment puis-je vérifier les capacités d'une usine de fournisseur sans m'y rendre ? Demandez une visite vidéo en direct de l'usine. Vous pourrez ainsi observer directement l'organisation des ateliers, le processus de production et les postes de contrôle qualité. Demandez également des démonstrations vidéo des cycles de production complets. 5. Quelle taille minimale d'usine dois-je rechercher ? Les installations de plus de 3 000 m² disposent généralement d’une capacité de production par lots et de zones de test dédiées. 6. Quelles sont les conditions de garantie standard ? La garantie standard couvre au minimum 12 mois des composants principaux. Certains fournisseurs proposent jusqu'à 18 mois. Vérifiez les détails de la garantie : pièces, main-d'œuvre ou les deux. 7. Comment éviter les « pièges des prix bas » ? Demandez une analyse détaillée du coût total du cycle de vie, incluant le prix d'achat, l'installation, la consommation d'énergie, la maintenance, l'amortissement des pièces détachées et les pertes potentielles liées aux temps d'arrêt. Une machine bon marché mais énergivore peut coûter beaucoup plus cher en moins de trois ans. 8. Quels sont les éléments clés dont je dois vérifier les spécifications ? Contrôleurs PLC (Siemens, Mitsubishi ou Delta de préférence), fréquence et durabilité du moteur de vibration (MTBF ≥ 6 000 heures recommandé), pression du système hydraulique (18–22 MPa) et niveaux de bruit (inférieurs à 75 dB).
    EN SAVOIR PLUS
1 2 3 4

DEMANDER UN DEVIS

Si nos produits vous intéressent et que vous souhaitez en savoir plus, veuillez laisser un message ici, nous vous répondrons dans les plus brefs délais.
ENTRER EN CONTACT
Contactez-nous
N'hésitez pas à nous contacter pour toute question !

Si vous recherchez des machines fiables pour la fabrication de blocs de béton, des moules à blocs sur mesure ou des équipements complets pour la production de blocs, n'hésitez pas à nous contacter ! Notre équipe de professionnels vous proposera des solutions adaptées pour optimiser le développement de votre activité.

Au service du monde

Téléphone :+86-595-22963811

WhatsApp : +8615060951121

E-mail : yx05@blockmachine.cc

laisser un message

laisser un message
Si nos produits vous intéressent et que vous souhaitez en savoir plus, veuillez laisser un message ici, nous vous répondrons dans les plus brefs délais.
soumettre
CONTACTEZ-NOUS : yx05@blockmachine.cc

MAISON

PRODUITS

whatsApp

contact