

Couplage de systèmes et sélection des procédés pour les lignes de production de briques : de l’adaptation à une seule machine à l’optimisation de l’efficacité de la ligne de production
Sous l'impulsion de la valorisation des déchets solides et de la préfabrication, les lignes de production de briques sont devenues des systèmes complexes intégrant la dynamique mécanique, la rhéologie des matériaux et l'automatisation industrielle. La configuration d'une ligne de production ne se résume pas à un simple empilement d'équipements ; elle repose sur un équilibre dynamique, prenant en compte les caractéristiques des matériaux, le cycle de moulage et le rythme logistique. Cet article, rédigé du point de vue d'un ingénieur, détaille la logique de sélection des étapes de mélange, de dosage, de transfert et de conditionnement.
I. Section de mélange : Ajustement des volumes et mise en place du système de mélange
La principale difficulté dans le choix du mélangeur réside dans la synchronisation entre le débit du lot et la consommation de matière de l'unité principale lors d'un cycle de moulage. Une erreur fréquente consiste à lier directement le modèle du mélangeur au débit, en ignorant la contrainte impérative du temps d'homogénéisation du mélange.
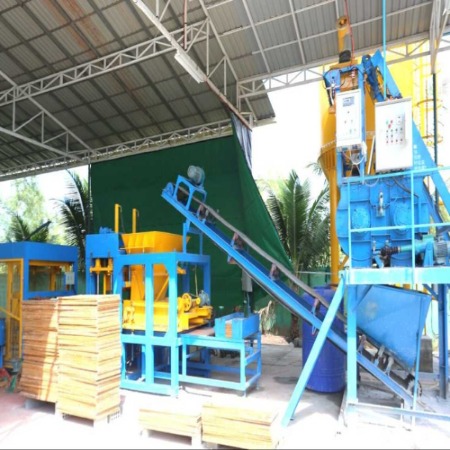
Pour les lignes de production utilisant un malaxeur planétaire ou à double arbre, le taux d'utilisation du volume du malaxeur doit idéalement être maintenu entre 60 % et 70 %. Si le malaxeur principal nécessite 0,8 m³ de béton dense par gâchée, son volume de déchargement doit être compris entre 1,0 et 1,25 m³ (par exemple, pour un béton de classe JS1000 ou JS1250). Ce volume supplémentaire n'est pas destiné à constituer des réserves, mais plutôt à fournir un espace de cisaillement suffisant pour la dispersion instantanée des adjuvants liquides (tels que les réducteurs d'eau et les colorants), évitant ainsi le grippage de l'arbre ou un mélange hétérogène dû à un remplissage excessif de la cuve.
Une considération plus approfondie réside dans le régime de mélange. Lors de la production briques de béton perméablesLe temps de mélange doit être porté à 1,5 fois celui des blocs ordinaires. Cela signifie que même si le volume du mélangeur est suffisant, son nombre de cycles par unité de temps diminuera. Par conséquent, la configuration doit être adaptée au produit visé, en ajoutant une trémie de stockage intermédiaire (tampon) sous le mélangeur. Son volume doit permettre de contenir la matière nécessaire à 3 à 5 lots de moulage du mélangeur principal afin d'isoler le cycle de mélange du cycle de moulage et d'éviter toute interférence entre les deux.
II. Section de traitement par lots : Le jeu entre précision statique et débit dynamique
La machine de dosage est le « système immunitaire » de la chaîne de production. En pratique industrielle, l'augmentation du coefficient de variation de la résistance due aux erreurs de pesage des matériaux est la source de pertes la plus insidieuse.
Est-ce un machine à dosage automatique Est-ce nécessaire ? Oui, mais il est crucial de distinguer le pesage cumulatif du pesage indépendant. Pour la production de blocs de remplissage ordinaires, une machine à doser à trois trémies utilisant le pesage cumulatif des granulats et le pesage séparé du ciment est suffisante pour respecter les normes nationales. Cependant, pour les pavés colorés ou les briques perméables, il est indispensable de passer au pesage indépendant de chaque matériau, car la quantité de pigments et d'agents de renforcement ajoutés est souvent mesurée en milligrammes, et le pesage cumulatif ne permet pas de détecter de telles variations de poids net.
Il convient de noter que le choix d'une machine de dosage doit privilégier l'adaptabilité du système d'alimentation. Pour les gravillons ou les poudres fines recyclées issues de déchets de construction à forte teneur en humidité, un alimentateur à bande à vitesse variable est préférable à un alimentateur vibrant électromagnétique classique afin d'éviter la formation de voûtes ou de coups de piston à l'entrée d'alimentation. Par ailleurs, une peseuse tampon avec trémie de transition est installée entre la machine de dosage et le mélangeur, permettant un second contrôle de la quantité d'alimentation. Ce dispositif de redondance est essentiel dans les lignes de production haut de gamme pour garantir que l'écart type de la résistance du produit fini est maîtrisé à ±1,5 MPa.
III. Ligne de réception des briques et logique de séchage : bien plus qu’un simple remplacement de la main-d’œuvre
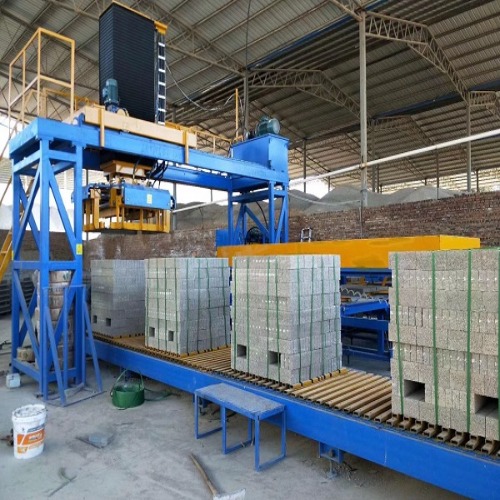
La décision de configurer une ligne de réception automatique de briques (comprenant des machines de levage, des machines d'abaissement et des convoyeurs à chaîne) ne doit pas reposer uniquement sur des calculs de coûts de main-d'œuvre, mais plutôt sur le processus fondamental de durcissement.
La résistance des briques crues dépend du durcissement statique et du durcissement à la vapeur. L'avantage de l'empilage manuel réside dans sa flexibilité : les opérateurs peuvent ajuster le nombre de couches et les espaces de ventilation en fonction de l'humidité des briques. Si le processus rigide d'une ligne de réception automatique de briques n'est pas accompagné d'un système de gestion du four de cuisson, un empilage trop haut et prématuré risque d'empêcher l'évacuation de la chaleur d'hydratation interne, ce qui peut entraîner une surface friable ou fissurée.
Par conséquent, une stratégie de configuration rationnelle consiste à différencier les familles de produits. Pour les blocs porteurs d'une épaisseur supérieure à 190 mm, dont la résistance structurelle est suffisante pour supporter plusieurs piles, une ligne de collecte automatique des briques doit être mise en place afin de réduire la main-d'œuvre. Pour les briques à paroi mince ou les briques de parement décoratives d'une épaisseur inférieure à 90 mm, il est recommandé de conserver les postes de collecte manuels ou d'adopter un mode d'empilage semi-automatique à faible nombre de couches et haute fréquence. Si le procédé inclut une cuisson secondaire (autoclavage), une ligne de collecte automatique des briques est indispensable, car l'efficacité de chargement de l'autoclave dépend entièrement de la régularité géométrique de la pile, difficile à obtenir manuellement.
IV. Section Emballage : De l'emballage de protection à la mise à niveau du transporteur logistique
Le choix des presses à balles évolue vers une approche fonctionnelle qui passe de la « prévention des dommages aux bords et aux coins » à « l'adaptation à la logistique des vracs ». Si les feuillards en acier traditionnels peuvent sécuriser les piles de briques, pour les grandes dalles de pavage, des fissures de tension se forment facilement lorsque les feuillards se resserrent.
Les pratiques d'ingénierie actuelles privilégient l'utilisation de feuillards en acier recouverts de plastique PET, associés à des têtes de cerclage soudées par friction. L'avantage principal réside dans le fait que le coefficient de dilatation et de contraction thermique du feuillard est proche de celui du béton, et que la tension de cerclage peut être réglée numériquement (généralement entre 200 et 300 N), sans risque d'entailler les bords des briques.
Le niveau d'automatisation de la machine d'emballage dépend de la cadence de production. Si la production horaire est inférieure à 800 briques standard, une machine d'emballage pneumatique mobile, associée à un cerclage manuel, est suffisante en termes d'efficacité opérationnelle. Au-delà de 1 200 briques/heure, une ligne d'emballage entièrement automatisée de type flèche est nécessaire, ainsi qu'une trieuse de briques en amont du poste d'emballage afin d'alterner les joints entre les couches. L'objectif est un emballage sans palette : les piles de briques emballées sont directement chargées sur les camions comme des unités logistiques indépendantes, ce qui permet d'économiser le coût des palettes en bois, soit environ 150 yuans de consommables pour 10 000 briques.
V. Accouplement du système : Lubrification centrale et dépoussiérage négligés par pression négative
Le critère ultime de la configuration d'une ligne de production réside dans sa fiabilité en fonctionnement continu sur le long terme. Les configurations auxiliaires des trois composants — lubrification du joint d'extrémité de l'arbre du mélangeur, refroidissement forcé du caisson vibrant de la machine de moulage et contrôle des poussières à chaque point de transfert — doivent impérativement figurer dans le budget initial.
Il est recommandé d'installer un système de graissage centralisé, reliant tous les points de lubrification en parallèle par des canalisations. Une station de pompage centrale assurera l'alimentation en graisse à intervalles réguliers et en quantités mesurées afin d'éviter tout oubli de lubrification, susceptible d'entraîner des infiltrations de coulis et le raclage de l'extrémité de l'arbre. Pour le dépoussiérage, des hottes d'aspiration indépendantes doivent être installées à l'orifice de refoulement de la centrale à dosage et à l'orifice d'alimentation du mélangeur, et raccordées à des dépoussiéreurs à jet d'air pulsé. Le calcul du débit d'air pour le système de dépoussiérage doit viser à maintenir une légère dépression (de -50 Pa à -80 Pa) à l'intérieur de la hotte, plutôt que de privilégier un débit d'air important. Une dépression excessive aspirerait directement les fines particules de ciment, modifiant ainsi les proportions du mélange ; un point souvent négligé en pratique.
Conclusion: L'essence de la configuration réside dans la redistribution du temps de traitement.
Lors de l'examen d'un ligne de production de briquesIl convient donc de considérer non seulement la structure métallique, mais aussi la répartition du temps de séjour des matériaux. La précision du mélange des ingrédients détermine l'efficacité de l'investissement en temps ; le volume de mélange détermine la saturation de l'utilisation du temps ; la méthode de préparation des briques détermine la rationalité de la consommation de temps ; et le type d'emballage détermine la pérennité de la valeur du temps dans la logistique.
La configuration optimale ne consiste pas à maximiser tous les paramètres, mais plutôt à garantir que le débit de traitement et la capacité tampon de chaque étape suivent une progression géométrique. Il est recommandé au client de demander un diagramme de temps de cycle (takt time) au concepteur lors de la phase de sélection des équipements, afin de visualiser les temps de latence pour chaque étape, de l'entrée de la poudre à l'expédition du produit fini. L'étape qui occupe la plus grande partie du temps est le domaine prioritaire où il est nécessaire d'investir des ressources. C'est la logique essentielle de la planification d'une ligne de production : utiliser la « quantité » d'équipements pour décomposer la « séquence » du processus, puis utiliser l'« équilibre » du système pour le réaliser. la « stabilité » des profits.