Comparaison des technologies de pressage statique et de moulage par vibration : comment choisir une solution efficace ?
May 22, 2026
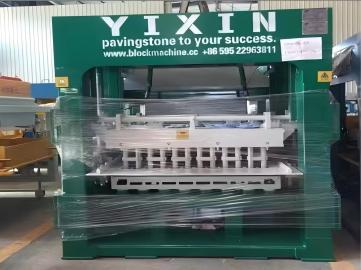
Dans les domaines des briques non cuites, des blocs de béton et équipement pour pavésLe pressage statique et le moulage par vibration sont deux procédés de moulage courants. Ils diffèrent considérablement par leurs mécanismes de compactage, la structure de leurs équipements, leur consommation d'énergie, leurs niveaux sonores, la qualité de leurs produits et leurs coûts de production, ce qui influe directement sur l'efficacité des lignes de production, les taux de conformité des produits et les bénéfices opérationnels à long terme. Cet article les compare systématiquement du point de vue des principes, des performances, des scénarios d'application et du choix du procédé, afin d'aider les utilisateurs de machines à briques à sélectionner avec précision les solutions de moulage les plus adaptées à leurs besoins. I. Différences fondamentales dans les principes de moulageLa principale différence entre les technologies de pressage statique et de moulage par vibration réside dans les différentes sources d'énergie pour le compactage des briques. La technologie de pressage statique utilise un système de transmission hydraulique pour comprimer les matières premières en béton en ébauches de briques par pressage à haute pression. Son processus de pressage est stable, avec une répartition uniforme de la pression, et permet une pressurisation bidirectionnelle. Prenons l'exemple d'une presse à briques hydraulique entièrement automatique : elle adopte un processus de pressurisation par étapes, avec une conception optimisée de la pression et du temps en trois phases : pré-pressage, pressage de formage et maintien de la pression. Plusieurs opérations de dégazage peuvent être programmées pendant le processus de pressage afin d'assurer un compactage uniforme des ébauches de briques. Cette méthode de « pressage statique » est très adaptable à différentes matières premières et permet de produire des blocs de haute qualité. La technologie de moulage par vibration repose principalement sur l'énergie vibratoire pour compacter le matériau. Lors du moulage de blocs, une plateforme vibrante génère des vibrations à haute fréquence, provoquant la liquéfaction, le dégazage et le compactage des matières premières du béton. Selon le point de vibration, on distingue la vibration sur table et la vibration sur moule : le dispositif de vibration de la première est monté sur une table vibrante, tandis que celui de la seconde est fixé directement sur le moule. Pendant le moulage, la tête de pression est en régime de flottement à basse pression, le compactage du mélange de béton étant assuré principalement par les vibrations. II. Comparaison exhaustive des principales dimensions de performanceQualité et précision du produitPressage statique : pression uniforme, absence de ségrégation, tolérance dimensionnelle jusqu’à ±0,5 mm, homogénéité de densité élevée, faible dispersion de résistance ; convient aux briques à haute résistance, aux briques perméables, aux bordures de trottoir et aux blocs de précision, taux de rendement ≥98 %, surface lisse sans piqûres. Moulage par vibration : la densité est influencée par l’amplitude, la fréquence et la répartition du matériau, ce qui peut entraîner des manques de matière sur les bords et les angles, ainsi qu’une densité irrégulière. Ce procédé convient aux briques et blocs creux standard, répondant aux exigences de résistance classiques du bâtiment, mais la texture de surface est légèrement inférieure à celle obtenue par pressage statique. III. Comparaison de l'efficacité de la production et des coûts d'exploitationDu point de vue de l'efficacité de la production, les deux technologies présentent leurs avantages et leurs inconvénients :Machines à briques à pressage statique Ces briques, bien que nécessitant un cycle de moulage plus long, sont de haute qualité. Elles ne requièrent aucun temps de séchage sur palette et peuvent être empilées directement, ce qui permet de gagner du temps et de réduire les coûts d'investissement. Hautement automatisées grâce à un système de contrôle PLC entièrement automatique, elles fonctionnent sans surveillance. Malgré un temps de cycle légèrement plus long, l'élimination des étapes de séchage et de retournement ultérieures compense largement la faible productivité globale. Les machines de moulage par vibration offrent un cycle de moulage court et une cadence élevée ; certains modèles peuvent par exemple produire 26 briques standard toutes les 25 secondes. Cependant, le stockage des briques sur palettes pour le durcissement allonge ce cycle et entraîne une usure des palettes, ce qui représente un investissement important et récurrent. De plus, ces équipements nécessitent une surface de travail adaptée, ce qui engendre un investissement initial plus conséquent. IV. Scénarios applicables et ordre de priorité de sélectionScénarios prioritaires pour le moulage par presse statique :1. Production de produits à haute valeur ajoutée tels que des briques perméables à haute résistance, des bordures de trottoir municipales, des blocs de haute précision et des panneaux muraux d'isolation thermique ;2. Forte teneur en déchets solides et fortes fluctuations des matières premières, nécessitant une densité stable et un rendement élevé ;3. Zone industrielle proche des zones résidentielles, avec des exigences strictes en matière de bruit et de protection de l'environnement ;4. Poursuivre la mise en place de lignes de production haut de gamme à grande échelle, caractérisées par une faible consommation d'énergie à long terme, une faible usure des moules et une grande stabilité. Scénarios prioritaires pour le moulage par vibration :1. Production principalement de briques standard, de blocs creux ordinaires et d'autres matériaux de construction courants, axée sur le volume ;2. Investissement initial limité, visant une production rapide et un retour sur investissement rapide ;3. Matières premières stables, principalement du sable, du gravier et du ciment, avec des procédés éprouvés et facilement contrôlables ;4. Exigences élevées en matière de capacité de production maximale, la production sur une seule ligne primant sur la valeur ajoutée d'un produit unique. V. RésuméLe moulage par compression statique représente une approche de haute qualité, économe en énergie et respectueuse de l'environnement, adaptée aux matériaux de construction écologiques et à la valorisation des déchets solides. Le moulage par vibration, quant à lui, repose sur les principes fondamentaux de rentabilité élevée, de capacité importante et d'accessibilité universelle, répondant ainsi aux besoins du marché de masse des matériaux de construction. Ces deux procédés ne sont pas substituables, mais complémentaires et adaptables à différents contextes. Pour machine à fabriquer des briques automatique Pour les utilisateurs, il n'existe pas de solution absolument idéale, seulement la plus adaptée : se concentrer sur le positionnement du produit, en tenant compte des contraintes liées aux matières premières et au budget, et en privilégiant la protection de l'environnement et l'efficacité, est le seul moyen de sélectionner une solution de moulage véritablement rentable, efficace et durable.
EN SAVOIR PLUS